Ver4.0 테일 로터 드라이브 샤프트, 주기적 교체가 필수인 헬리콥터 안전 핵심 부품의 구조와 정비 기준
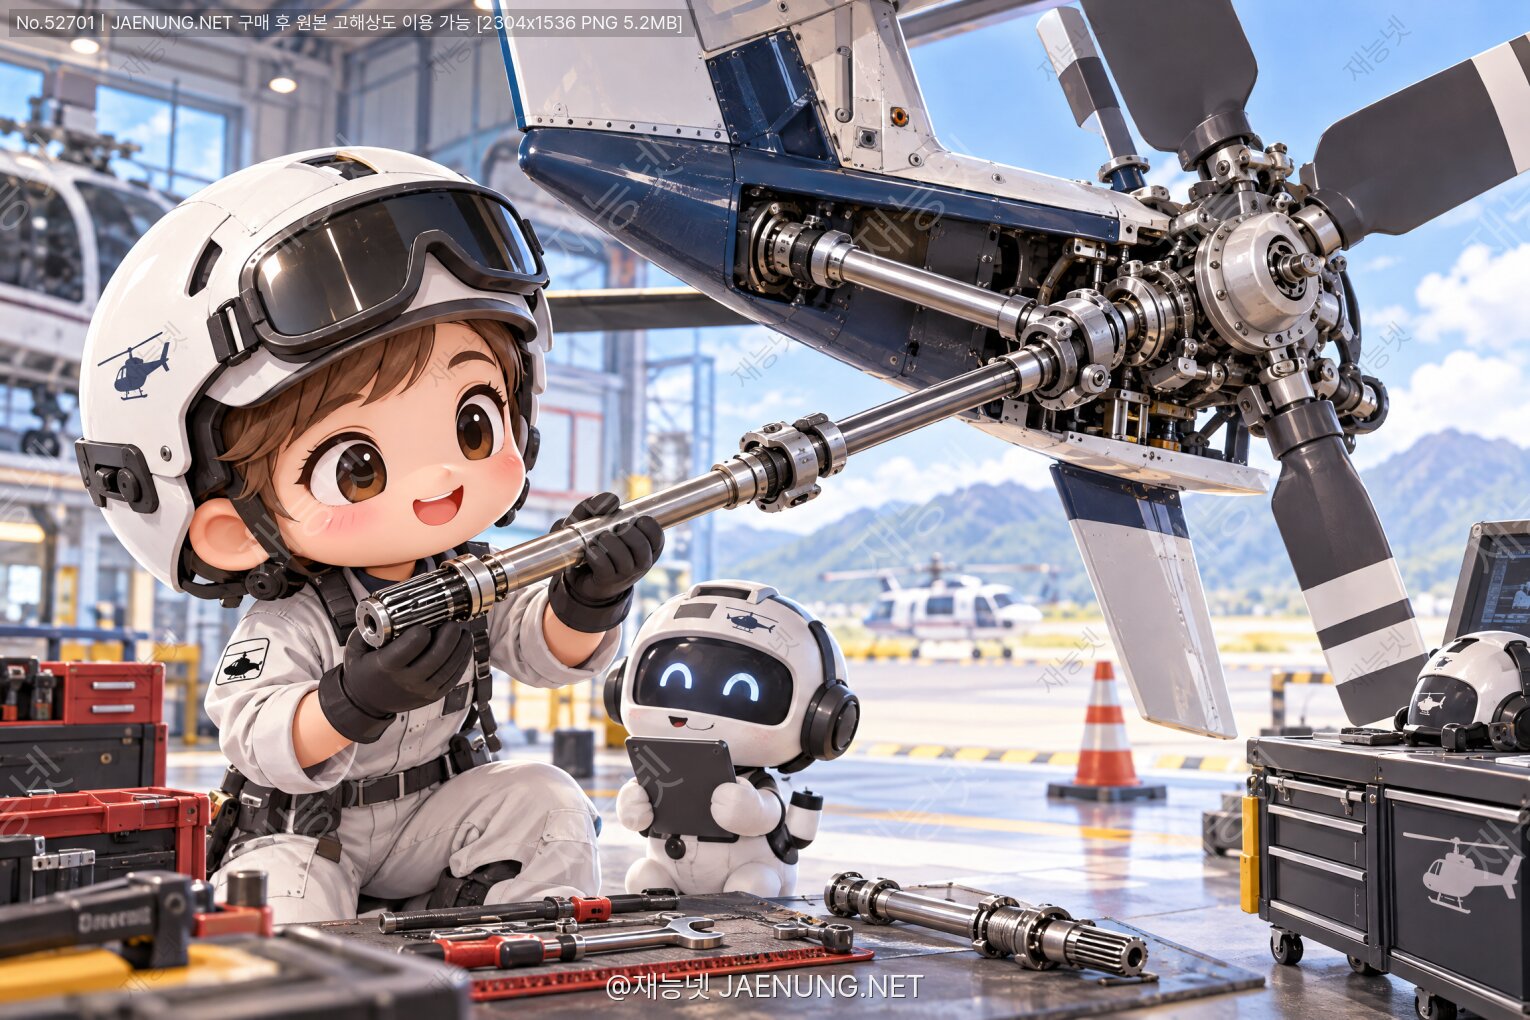
테일 로터 드라이브 샤프트, 주기적 교체가 필수인 헬리콥터 안전 핵심 부품의 구조와 정비 기준
회전익기의 방향을 지키는 얇은 튜브 하나
그 안에 담긴 진동, 토크, 피로수명, 그리고 정비 매뉴얼의 세계
헬리콥터를 처음 본 사람들은 대개 머리 위의 거대한 메인 로터에 시선을 빼앗깁니다.
하지만 조종사와 정비사에게 진짜 손에 땀을 쥐게 하는 부품은 따로 있습니다.
동체 꼬리 끝, 지름 5~8cm 남짓한 얇은 알루미늄 혹은 복합재 튜브.
바로 테일 로터 드라이브 샤프트(Tail Rotor Drive Shaft, TRDS)입니다.
이 부품이 멈추면 어떤 일이 벌어질까요?
메인 로터는 여전히 힘차게 돌지만, 그 반작용 토크를 상쇄해 줄 꼬리 회전날개가 멈춥니다.
기체는 메인 로터 회전 방향과 반대로 빠르게 스핀하기 시작합니다.
항공 용어로 LTE(Loss of Tail-rotor Effectiveness)보다 훨씬 심각한 TRDS Failure입니다.
이 글에서는 드론·항공 카테고리 독자를 위해,
테일 로터 드라이브 샤프트가 왜 시간을 정해 두고 교체해야 하는 부품(Life-Limited Part)인지
구조역학, 재료피로, 정비 규정, 실제 사고 사례까지 차근차근 풀어보겠습니다.
1. 왜 꼬리까지 힘을 보내야 하는가: 반토크의 물리
뉴턴 제3법칙은 헬리콥터에서 가장 잔인하게 작동합니다.
엔진이 메인 로터를 시계 반대 방향(미국식 기준)으로 돌리면,
동체는 시계 방향으로 돌아가려는 반작용 토크를 받습니다.
이를 상쇄하기 위해 꼬리 끝에 작은 프로펠러, 즉 테일 로터를 달고
측방향 추력(anti-torque thrust)을 만들어 균형을 잡습니다.
그런데 문제는 동력원이 앞쪽에 있다는 점입니다.
엔진과 메인 기어박스는 무게중심 근처에 있어야 하고,
테일 로터는 모멘트 암을 길게 확보하려고 최대한 뒤에 있어야 합니다.
그 사이 6~10미터의 거리를 기계적으로 연결해야 하는 숙제가 생깁니다.
그 숙제의 답이 바로 테일 로터 드라이브 샤프트입니다.
숫자로 보는 테일 드라이브 트레인
1전달 동력: 총 엔진 출력의 약 5~15% (호버링 시 최대, 고고도·고중량일수록 증가)
2회전수: 기종에 따라 2,500~6,000 RPM (메인 로터의 약 5~10배)
3샤프트 외경: 대개 40~90mm, 벽 두께는 1~2.5mm 수준의 얇은 튜브
4세그먼트 수: 중형기 기준 3~6개, 대형기는 8개 이상
여기서 중요한 직관 하나.
동일한 출력을 전달할 때 회전수가 높으면 토크는 낮아집니다.
그래서 테일 샤프트는 일부러 고속으로 돌립니다.
토크가 낮아야 샤프트를 가늘고 가볍게 만들 수 있기 때문이죠.
하지만 세상에 공짜는 없습니다.
고속 회전은 곧 진동, 임계속도, 피로 사이클 수의 폭증을 의미합니다.
이것이 TRDS가 '시간이 지나면 반드시 교체해야 하는 부품'이 된 근본 이유입니다.
2. 구조 해부: 왜 하나의 긴 막대가 아닌가
2-1. 임계속도(Critical Speed)라는 벽
회전하는 축에는 고유한 굽힘 공진 주파수가 존재합니다.
회전수가 이 주파수와 일치하면 축은 채찍처럼 휘며 스스로를 파괴합니다.
이를 임계속도라고 부릅니다.
임계속도는 대략 축 길이의 제곱에 반비례합니다.
길이가 2배가 되면 임계속도는 1/4로 떨어진다는 뜻입니다.
8미터짜리 얇은 튜브 하나로 5,000 RPM을 돌린다?
이륙 전에 이미 산산조각 납니다.
설계자의 해법 — 긴 축을 여러 개의 짧은 세그먼트로 나누고,
각 세그먼트 사이를 행어 베어링(Hanger Bearing)으로 지지합니다.
지지점이 늘어나면 유효 스팬이 짧아지고, 임계속도는 운용 RPM보다 충분히 위로 밀려납니다.
이때 설계 목표는 보통 운용 RPM의 1.2~1.4배 이상 여유를 두는 것입니다.
일부 기종은 의도적으로 임계속도를 지나 운용하는 '초임계(supercritical)' 설계를 쓰기도 하며,
이 경우 별도의 댐퍼가 필수입니다.
2-2. 플렉시블 커플링: 꼬리는 흔들린다
많은 사람이 오해하는 지점.
테일붐은 강체가 아닙니다.
비행 중 공기력과 진동으로 상하좌우로 수 cm씩 휘어집니다.
착륙 충격, 기동 하중, 열팽창까지 더하면 축 정렬은 끊임없이 변합니다.
그래서 각 세그먼트 연결부에는 플렉시블 커플링이 들어갑니다.
| 커플링 방식 | 원리 | 장점 | 주의사항 |
|---|---|---|---|
| Thomas Coupling (디스크 팩) | 얇은 스테인리스 디스크 다발의 탄성 변형 | 윤활 불필요, 가볍고 정비 간단 | 디스크 균열·부식, 조립 토크 민감 |
| Flexible Frame / Bendix | 다층 금속 플레이트 링 | 높은 각변위 허용 | 플레이트 피로 크랙, 주기 검사 필수 |
| Elastomeric | 고무·엘라스토머 전단 변형 | 진동 감쇠 우수 | 고무 경화·오존 열화, 수명 한정 |
| Gear / Curvic | 기어 이 맞물림의 미세 슬립 | 대토크 전달 | 윤활 관리, 프레팅 마모 |
커플링은 각 변위(misalignment)를 흡수하지만,
허용치를 넘으면 매 회전마다 굽힘 응력이 반복 누적됩니다.
분당 5,000회면 한 시간에 30만 사이클.
이게 바로 피로파괴의 무대입니다.
3. 재료: 알루미늄에서 복합재로
3-1. 알루미늄 합금 (2024-T3, 6061-T6, 7075)
전통적인 선택지입니다.
가볍고, 가공이 쉽고, 비용이 낮습니다.
그러나 결정적 약점이 있습니다.
알루미늄은 '내구한도(Endurance Limit)'가 없습니다.
강철은 특정 응력 이하에서는 아무리 반복해도 깨지지 않는 경계가 존재합니다.
하지만 알루미늄은 아무리 낮은 응력이라도 사이클이 충분히 쌓이면 결국 균열이 생깁니다.
그래서 알루미늄 샤프트는 반드시 비행시간 기반 수명제한(Life Limit)을 갖습니다.
"멀쩡해 보이니까 더 쓴다"가 원리적으로 불가능한 부품인 것입니다.
3-2. 강철 샤프트
일부 소형·구형 기종이나 고토크 구간에는 강철을 씁니다.
내구한도가 있어 이론상 무한수명이 가능하지만,
무겁고 부식에 취약합니다.
특히 해상 운용 헬기에서는 염수 부식이 균열 기점이 되어
피로수명이 설계치 대비 급격히 떨어집니다.
3-3. 탄소섬유 복합재 샤프트
최신 기종(NH90, AW139 일부 구성, 여러 신형 기종)에서 채택이 늘고 있습니다.
| 항목 | 알루미늄 | 탄소섬유 복합재 |
|---|---|---|
| 비강성(specific stiffness) | 기준 | 2~4배 우수 → 임계속도 상승 |
| 세그먼트 수 | 많음(행어 베어링 다수) | 대폭 감소, 무베어링 설계도 가능 |
| 피로 거동 | 내구한도 없음 | 섬유방향 피로 매우 우수 |
| 부식 | 취약(특히 해상) | 비부식성(단, 금속 피팅부 갈바닉 부식 주의) |
| 손상 검출 | 육안·와전류로 비교적 용이 | 내부 층간분리 검출 어려움 → NDI 의존 |
| 탄도 손상 허용 | 낮음 | 비교적 우수(군용 요구사항) |
복합재는 행어 베어링 수를 줄여 정비 소요와 고장 포인트를 동시에 감소시킵니다.
다만 보이지 않는 손상이라는 새로운 과제를 던져줍니다.
낙하물 충격이나 정비 중 공구 낙하로 생긴 층간분리는
표면에 거의 흔적을 남기지 않으면서 강성을 크게 떨어뜨릴 수 있습니다.
4. 이 부품이 고장나면 실제로 무슨 일이 일어나는가
비행 중 TRDS가 파단되면 상황은 수 초 단위로 전개됩니다.
10초 — 샤프트 파단. 테일 로터 회전 급감.
동시에 페달 압력이 비정상적으로 가벼워지거나 반응이 사라집니다.
21~2초 — 반토크 상실로 기수가 급격히 요(yaw) 회전.
전진비행 중이라면 수직안정판이 어느 정도 버텨주지만, 호버링 중이라면 즉시 스핀.
33초~ — 조종사는 즉시 콜렉티브를 내려 오토로테이션에 진입해야 합니다.
엔진 토크를 끊으면 반토크도 사라지므로 회전이 멈춥니다.
4접지 — 오토로테이션 후 약간의 전진속도를 유지한 런온 랜딩이 표준 절차입니다.
제자리 착륙을 시도하면 마지막 플레어에서 다시 스핀할 수 있습니다.
"Complete loss of tail rotor drive is one of the most time-critical emergencies in rotary-wing flight."
— 다수 회전익 비상절차 교범의 공통 서술
여기서 중요한 부가 위험이 있습니다.
샤프트가 파단되면서 고속으로 회전하던 튜브가 테일붐 내부를 난타합니다.
그 결과 테일붐 구조 자체가 손상되거나, 인접한 조종 케이블·유압 라인·전선을 절단할 수 있습니다.
단일 고장이 다중 고장으로 번지는 전형적인 시나리오입니다.
역사가 남긴 교훈
항공 안전 규정은 대개 사고 보고서 위에 쓰입니다.
테일 드라이브 계통에서 반복적으로 확인된 원인 패턴은 다음과 같습니다.
| 원인 유형 | 전형적 메커니즘 | 예방 수단 |
|---|---|---|
| 행어 베어링 고착 | 그리스 열화·수분 침투 → 베어링 시징 → 샤프트 국부 가열 및 비틀림 파단 | 정기 그리스 주입, 회전 저항 점검, 온도 지시 페인트 |
| 커플링 디스크 균열 | 정렬 불량 + 반복 굽힘 → 디스크 팩 피로 크랙 | 주기 육안·형광침투 검사, 정렬 재조정 |
| 볼트 토크 불량 | 과소 토크 시 프레팅, 과대 토크 시 플랜지 변형 | 토크 렌치 사용, 토크 실링 마킹, 재점검 |
| 부식·충격 손상 | 표면 흠집·피팅이 균열 기점으로 작용 | 표면 보호도장, 흠집 깊이 한계 기준 적용 |
| 밸런스 이탈 | 밸런스 웨이트 이탈·수리 후 불균형 → 진동 증폭 | 동적 밸런싱, HUMS 진동 추이 감시 |
| 수명 초과 운용 | 기록 관리 실패로 Life Limit 경과 | 부품 이력 카드, 전자 로그북, 감항 감독 |
특히 행어 베어링 고착은 조용히 진행되다 갑자기 터지는 유형이라
조기 징후 포착이 핵심입니다.
지상에서 샤프트를 손으로 돌려봤을 때의 미세한 뻑뻑함,
베어링 하우징 주변의 변색, 그리스 배출 흔적이 모두 신호입니다.
5. 수명제한 부품(Life-Limited Part)이라는 개념
항공 부품은 정비 철학상 크게 세 부류로 나뉩니다.
① On-Condition — 상태가 기준을 넘지 않으면 계속 사용.
예: 다수의 구조물, 일반 배선.
② Condition Monitoring — 고장이 안전에 직결되지 않아 고장날 때까지 사용.
예: 일부 편의 장비.
③ Hard Time (Life Limited) — 상태와 무관하게 정해진 시간/사이클에 무조건 폐기·교체.
예: 로터 블레이드 그립, 기어박스 주요 축, 테일 로터 드라이브 샤프트.
TRDS가 ③에 들어가는 이유는 명확합니다.
첫째, 고장의 결과가 파국적(catastrophic)입니다.
백업 경로가 없습니다. 유압은 이중화하고 엔진은 쌍발로 만들 수 있지만,
기계식 테일 드라이브는 본질적으로 단일 경로입니다.
둘째, 피로 손상은 누적되며 되돌릴 수 없습니다.
마일너의 누적손상법칙(Palmgren-Miner rule)에 따르면,
각 하중 수준에서의 사용 비율을 합산해 1에 도달하면 파괴로 봅니다.
외관 검사로는 이 '보이지 않는 잔고'를 알 수 없습니다.
셋째, 검사만으로는 균열을 항상 잡아낼 수 없습니다.
임계 균열이 검출 가능한 크기로 자라는 시간이
검사 주기보다 짧을 수 있기 때문입니다.
수명 산출 방식(개념)
제조사는 실제 비행 데이터로 하중 스펙트럼을 만듭니다.
호버링, 전진비행, 기동, 착륙 등 각 비행 상태별 응력 크기와 빈도를 측정합니다.
이를 S-N 곡선에 대입해 이론 수명을 계산하고,
재료 산포·제조 편차·사용 환경 불확실성을 고려한 안전계수를 적용합니다.
그 결과가 정비 매뉴얼의 "Retirement Life: ○○○○ 시간"으로 나타납니다.
숫자 하나 뒤에 수천 시간의 시험과 통계가 숨어 있습니다.
현실적인 교체 주기의 범위
기종별로 편차가 매우 큽니다. 일반적 경향은 다음과 같습니다.
| 구성품 | 대표적 관리 방식 | 일반적 범위(참고) |
|---|---|---|
| 드라이브 샤프트 튜브(알루미늄) | Hard Time 또는 On-Condition + 오버홀 | 수천 시간 단위, 기종별 상이 |
| 행어 베어링 | Hard Time 교체 + 주기 윤활 | 수백~2,000시간대 |
| 플렉시블 커플링(디스크) | 주기 검사 + Hard Time | 수백~수천 시간 |
| 엘라스토머 부싱 | 경년 열화 기준(캘린더 수명 병행) | 시간 + 장착 후 년수 병행 |
| 정렬·밸런스 점검 | 주기 점검(100시간/연간 등) | 정비 프로그램 규정 |
중요 고지
위 표의 수치는 일반적 경향을 이해하기 위한 참고값입니다.
실제 적용 기준은 반드시 해당 기종의 제작사 정비교범(MM), 항공기 정비 프로그램(AMP),
감항성개선지시(AD), 서비스 불레틴(SB)을 따라야 합니다.
동일 기종이라도 개조 상태, 운용 환경, 국가 감항당국 요구에 따라 달라집니다.
캘린더 수명도 함께 본다
많은 사람이 "비행시간만 안 넘기면 되는 거 아냐?"라고 생각합니다.
틀렸습니다.
엘라스토머 부품은 날지 않아도 늙습니다.
오존, 자외선, 온도 변화는 격납고 안에서도 고무를 경화시킵니다.
그래서 비행시간(FH), 착륙 횟수(Landings), 캘린더 기간(Months) 중
먼저 도래하는 기준(whichever comes first)을 적용하는 것이 표준입니다.
6. 정비 현장의 실제: 무엇을 어떻게 보는가
6-1. 비행 전 점검에서의 체크포인트
조종사와 정비사는 테일붐 액세스 패널을 열고 다음을 확인합니다.
· 샤프트 표면 — 긁힘, 눌림(dent), 부식, 도장 벗겨짐.
얇은 튜브에서 작은 흠집은 응력집중 계수를 크게 올립니다.
매뉴얼은 보통 흠집의 깊이·길이·위치별 허용 한계를 명시합니다.
· 밸런스 웨이트 — 부착 상태와 개수 확인.
하나만 떨어져도 고속 회전에서 심각한 진동이 발생합니다.
· 커플링 디스크 — 균열, 변색, 변형.
디스크 팩 사이에 이물질이 끼지 않았는지 확인합니다.
· 볼트 토크 마킹 — 정비 후 페인트로 그어둔 선이 어긋났다면 풀림 신호.
· 행어 베어링 — 손으로 돌렸을 때 부드러운가, 이상한 소리·거칠음은 없는가.
그리스가 과도하게 흘러나왔다면 씰 파손 가능성.
· 이물질 — 새 둥지, 걸레, 공구, 결속선 조각.
FOD는 농담이 아닙니다. 실제로 반복되는 사고 원인입니다.
6-2. 비파괴검사(NDI)
| 기법 | 주 대상 | 검출 가능 결함 |
|---|---|---|
| 형광침투탐상(FPI) | 알루미늄 표면, 플랜지 | 표면 개구 균열 |
| 와전류(Eddy Current) | 도전성 금속, 볼트 홀 | 표면·표면 직하 균열 |
| 초음파(UT) | 두께 있는 부위, 복합재 | 내부 결함, 층간분리, 두께 감육 |
| 탭 테스트 / 공진법 | 복합재 튜브 | 층간분리, 접착 불량 |
| 자분탐상(MPI) | 강철 부품 | 표면 균열 |
복합재 샤프트는 육안으로 멀쩡해 보이는 손상(BVID)이 존재할 수 있어
충격 이력이 의심되면 반드시 UT나 공진 검사를 수행합니다.
6-3. 정렬과 밸런싱
샤프트 교체 후 가장 중요한 작업입니다.
정렬 불량은 커플링에 영구적인 굽힘 예하중을 걸어
설계 수명을 단축시킵니다.
행어 베어링 브래킷의 심(shim) 조정, 다이얼 게이지를 이용한 런아웃 측정,
레이저 정렬기 사용 등이 표준 절차입니다.
동적 밸런싱은 실제 회전 상태에서 진동 센서로 불균형 위상과 크기를 측정해
밸런스 웨이트를 추가·제거하는 작업입니다.
목표는 보통 0.2 IPS(inch per second) 이하 수준으로 잡습니다.
"조립은 누구나 할 수 있다. 하지만 정렬과 밸런싱이 정비의 실력이다."
— 회전익 정비 현장의 오래된 격언
7. HUMS: 데이터가 샤프트를 감시한다
현대 헬리콥터의 정비 패러다임을 바꾼 기술이 있습니다.
HUMS(Health and Usage Monitoring System)입니다.
가속도계를 기어박스, 행어 베어링, 샤프트 지지부에 부착하고
비행 중 진동 데이터를 지속 기록합니다.
지상에서 이 데이터를 내려받아 추이를 분석합니다.
진동 주파수가 고장을 말해준다
· 1× 회전 주파수 성분 증가 → 불균형(밸런스 이탈), 밸런스 웨이트 손실
· 2× 회전 주파수 성분 증가 → 정렬 불량, 커플링 문제
· 베어링 특성 주파수(BPFO/BPFI/BSF) 출현 → 볼·레이스 결함 진행
· 광대역 노이즈 상승 → 윤활 불량, 마찰 증가
HUMS의 진짜 가치는 절대값이 아니라 추세(trend)입니다.
어느 날 갑자기 값이 튀는 것보다,
수십 시간에 걸쳐 완만히 상승하는 곡선이 훨씬 신뢰도 높은 경고입니다.
그래도 Hard Time은 사라지지 않는다
HUMS는 강력하지만 만능이 아닙니다.
피로균열은 임계 크기에 도달하기 전까지 진동 신호에 거의 나타나지 않습니다.
발생과 파단 사이가 매우 짧을 수 있습니다.
따라서 상태감시는 수명제한 교체를 보완할 뿐,
대체할 수 없습니다. 이것이 현재 감항 규제의 기본 입장입니다.
8. 드론과 eVTOL은 이 문제에서 자유로운가
모빌리티 관점에서 흥미로운 대목입니다.
8-1. 멀티로터 드론: 애초에 샤프트가 없다
쿼드콥터는 각 모터가 독립적으로 프로펠러를 구동합니다.
반토크는 회전 방향을 교차 배치해 서로 상쇄시킵니다.
긴 드라이브 샤프트도, 행어 베어링도, 테일 기어박스도 없습니다.
이것이 전기 분산추진(DEP)의 근본적 장점입니다.
기계식 동력 전달 경로가 짧아지면 고장 포인트가 급감합니다.
8-2. 헬리콥터형 드론(단일 로터 무인헬기)은 여전히 필요하다
농업 방제용 무인헬기, 물류·군용 VTOL UAV 중
전통적 단일 메인로터 구성을 쓰는 기체는
여전히 테일 드라이브 샤프트를 갖습니다.
크기가 작아졌을 뿐 물리는 동일합니다.
오히려 소형 기체는 회전수가 더 높아 사이클 누적이 빠릅니다.
농업용 무인헬기 정비 매뉴얼이 사용 시간 기준 벨트·샤프트·베어링 교체를
엄격히 요구하는 이유입니다.
소형 무인헬기의 현실적 위험
· 저가 기체일수록 벨트 구동을 쓰는데, 벨트는 경년 열화와 장력 관리가 핵심입니다.
· 샤프트 구동 기체는 고속에서 베어링 마모가 진동으로 즉시 나타납니다.
· 방제 작업 환경은 약제·수분·먼지로 부식과 그리스 오염이 빠르게 진행됩니다.
· "유인기보다 덜 위험하니 대충"이라는 태도가 가장 큰 위험 요소입니다.
8-3. eVTOL의 선택
대부분의 eVTOL은 각 로터에 모터를 직결하거나 짧은 감속기만 둡니다.
긴 샤프트 계통을 아예 제거하는 설계 철학입니다.
하지만 완전히 자유롭지는 않습니다.
틸트로터형이나 일부 하이브리드 구성에서는
좌우 로터 간 동력을 연결하는 인터커넥트 샤프트가 존재합니다.
한쪽 모터가 고장나도 반대편 동력으로 양쪽 로터를 돌리기 위한 안전장치인데,
이 축 역시 고속·경량·장거리 동력전달이라는 똑같은 숙제를 안고 있습니다.
결국 "긴 거리로 회전 동력을 보내야 하는 순간,
임계속도와 피로수명 문제는 반드시 따라온다"는 원칙은 변하지 않습니다.
9. 페네스트론과 노타(NOTAR): 구조를 바꾸면 달라지는가
테일 드라이브 계통의 위험을 줄이려는 설계적 시도도 있었습니다.
페네스트론(Fenestron)
수직안정판 안에 다익 팬을 내장한 방식입니다.
지상 인원 안전성이 높고 소음이 낮으며 물체 충돌 위험이 줄어듭니다.
하지만 드라이브 샤프트는 여전히 필요합니다.
오히려 팬 회전수가 더 높은 경우가 많아
샤프트와 베어링의 피로 관리는 동일하게 중요합니다.
NOTAR (No Tail Rotor)
팬으로 테일붐 내부에 공기를 불어넣고,
붐 측면 슬롯에서 나오는 공기가 코안다 효과로 붐 표면 흐름을 휘게 해
측력을 만들어내는 방식입니다.
꼬리 끝의 직접 분사 노즐로 방향 제어를 보강합니다.
외부 노출 회전날개가 없어 안전성이 높지만,
여기서도 팬을 구동할 샤프트는 필요합니다.
다만 팬이 붐 앞쪽에 있어 샤프트 길이가 짧아지는 이점이 있습니다.
결론: 구성 방식이 바뀌어도 "동력을 뒤로 보내는 축"이 존재하는 한,
임계속도·피로수명·정렬 관리라는 과제는 사라지지 않는다.
10. 실무자를 위한 체크리스트 정리
A. 기록 관리
· 부품 시리얼 번호와 누적 사용 시간(TSN/TSO) 정확히 추적
· 중고·교환 부품 장착 시 이력 증명서(8130-3, EASA Form 1 등) 확인
· 캘린더 수명 항목 별도 관리
· 하드타임 도래 예정 부품 사전 알림 체계 구축
B. 장착 작업
· 지정 토크 렌치 사용, 교정 유효기간 확인
· 신품 락와이어·셀프로킹 너트 사용, 재사용 금지 부품 준수
· 정렬 측정값 기록, 심 두께 기록
· 장착 방향성(마킹 화살표) 확인 — 밸런싱된 조립체는 방향이 있다
· 작업 후 FOD 수색 및 공구 카운트
C. 시운전
· 저속 회전부터 단계적 RPM 상승
· 이상음·이상진동 발생 RPM 대역 기록
· 진동 측정 장비로 IPS 값 확인 및 한계 내 확보
· 지상 시운전 후 재점검(볼트 풀림, 그리스 누유, 발열)
D. 운용 중 관찰
· 페달 진동·이상 감각 보고 문화 정착
· HUMS 데이터 정기 다운로드 및 추세 분석
· 경착륙·조류충돌·테일 스트라이크 후 특별 검사 수행
· 해상·해안 운용 기체는 부식 점검 주기 단축
11. 정비 문화라는 마지막 안전장치
기술적 설계는 이미 충분히 정교합니다.
그럼에도 사고가 발생하는 이유는 대부분 인간적 요인입니다.
"조금 뻑뻑한 것 같은데, 다음 점검 때 보자."
"기록상 200시간 남았으니까 괜찮겠지."
"토크 렌치 가지러 가기 귀찮은데 감으로 조이자."
이 세 문장이 지금까지 수많은 사고 보고서에 반복 등장했습니다.
SHELL 모델로 본 취약점
· Software: 매뉴얼 개정판 미반영, 번역 오류
· Hardware: 부적합 공구, 비순정 부품
· Environment: 야간·악천후·시간 압박 하 작업
· Liveware: 피로 누적, 인수인계 단절, 이중확인 생략
테일 드라이브 샤프트 정비는 독립적 검사자(Independent Inspection)를
요구하는 중요 정비 항목으로 지정된 경우가 많습니다.
비행조종·동력전달 계통은 두 사람이 확인하는 것이 원칙입니다.
재능넷 '지식인의 숲'에서 항공정비·드론 관련 콘텐츠를 살펴보면,
현업 정비사들이 공통적으로 강조하는 지점이 있습니다.
"매뉴얼은 최소 기준이지, 최선의 기준이 아니다."
수명제한 시간이 2,000시간이라면,
그 숫자는 2,000시간까지 안전하다는 뜻이 아니라
2,000시간을 넘기면 통계적 안전 보장이 깨진다는 뜻입니다.
그 경계선까지 무리해서 밀어붙일 이유는 어디에도 없습니다.
12. 마무리: 보이지 않는 곳에서 버티는 부품들
헬리콥터가 안정적으로 호버링하는 장면은 아름답습니다.
그 안정감은 마법이 아닙니다.
테일붐 안쪽에서, 아무도 보지 않는 어둠 속에서,
지름 6cm짜리 얇은 튜브가 1분에 5천 번 돌면서
수 톤짜리 기체의 방향을 붙잡고 있습니다.
이 부품은 불평하지 않습니다.
균열이 생겨도 경고등을 켜지 않습니다.
그저 자기 안에 피로를 차곡차곡 쌓다가,
어느 순간 조용히 한계에 도달합니다.
그래서 우리는 시간을 정해 두고 갈아 끼웁니다.
고장났기 때문이 아니라, 고장나기 전이기 때문에.
이것이 항공 안전 철학의 핵심이며,
드론과 eVTOL 시대에도 변하지 않을 원칙입니다.
한 줄 요약
테일 로터 드라이브 샤프트는 백업 없는 단일 경로로 고속 회전하며,
알루미늄 특성상 피로 손상이 무한히 누적되고,
검사만으로 모든 균열을 잡을 수 없기 때문에
상태와 무관하게 정해진 시간에 반드시 교체해야 하는 부품입니다.
본 콘텐츠는 기술적 이해를 돕기 위한 일반 정보이며,
실제 정비 수행 시에는 해당 기종의 제작사 정비교범과
감항당국이 승인한 정비 프로그램을 반드시 따라야 합니다.
댓글 0
지식인의 숲 - 지적 재산권 보호 고지
지적 재산권 보호 고지
- 저작권 및 소유권: 본 컨텐츠는 재능넷의 독점 AI 기술로 생성되었으며, 대한민국 저작권법 및 국제 저작권 협약에 의해 보호됩니다.
- AI 생성 컨텐츠의 법적 지위: 본 AI 생성 컨텐츠는 재능넷의 지적 창작물로 인정되며, 관련 법규에 따라 저작권 보호를 받습니다.
- 사용 제한: 재능넷의 명시적 서면 동의 없이 본 컨텐츠를 복제, 수정, 배포, 또는 상업적으로 활용하는 행위는 엄격히 금지됩니다.
- 데이터 수집 금지: 본 컨텐츠에 대한 무단 스크래핑, 크롤링, 및 자동화된 데이터 수집은 법적 제재의 대상이 됩니다.
- AI 학습 제한: 재능넷의 AI 생성 컨텐츠를 타 AI 모델 학습에 무단 사용하는 행위는 금지되며, 이는 지적 재산권 침해로 간주됩니다.
댓글 작성
이 글에 대한 여러분의 생각을 들려주세요
로그인이 필요합니다
댓글을 작성하려면 먼저 로그인해주세요.