
Ver4.0 토요타 생산방식(TPS) 해부: 재고를 없앤 JIT와 칸반, 그리고 자동화(自働化)의 공학
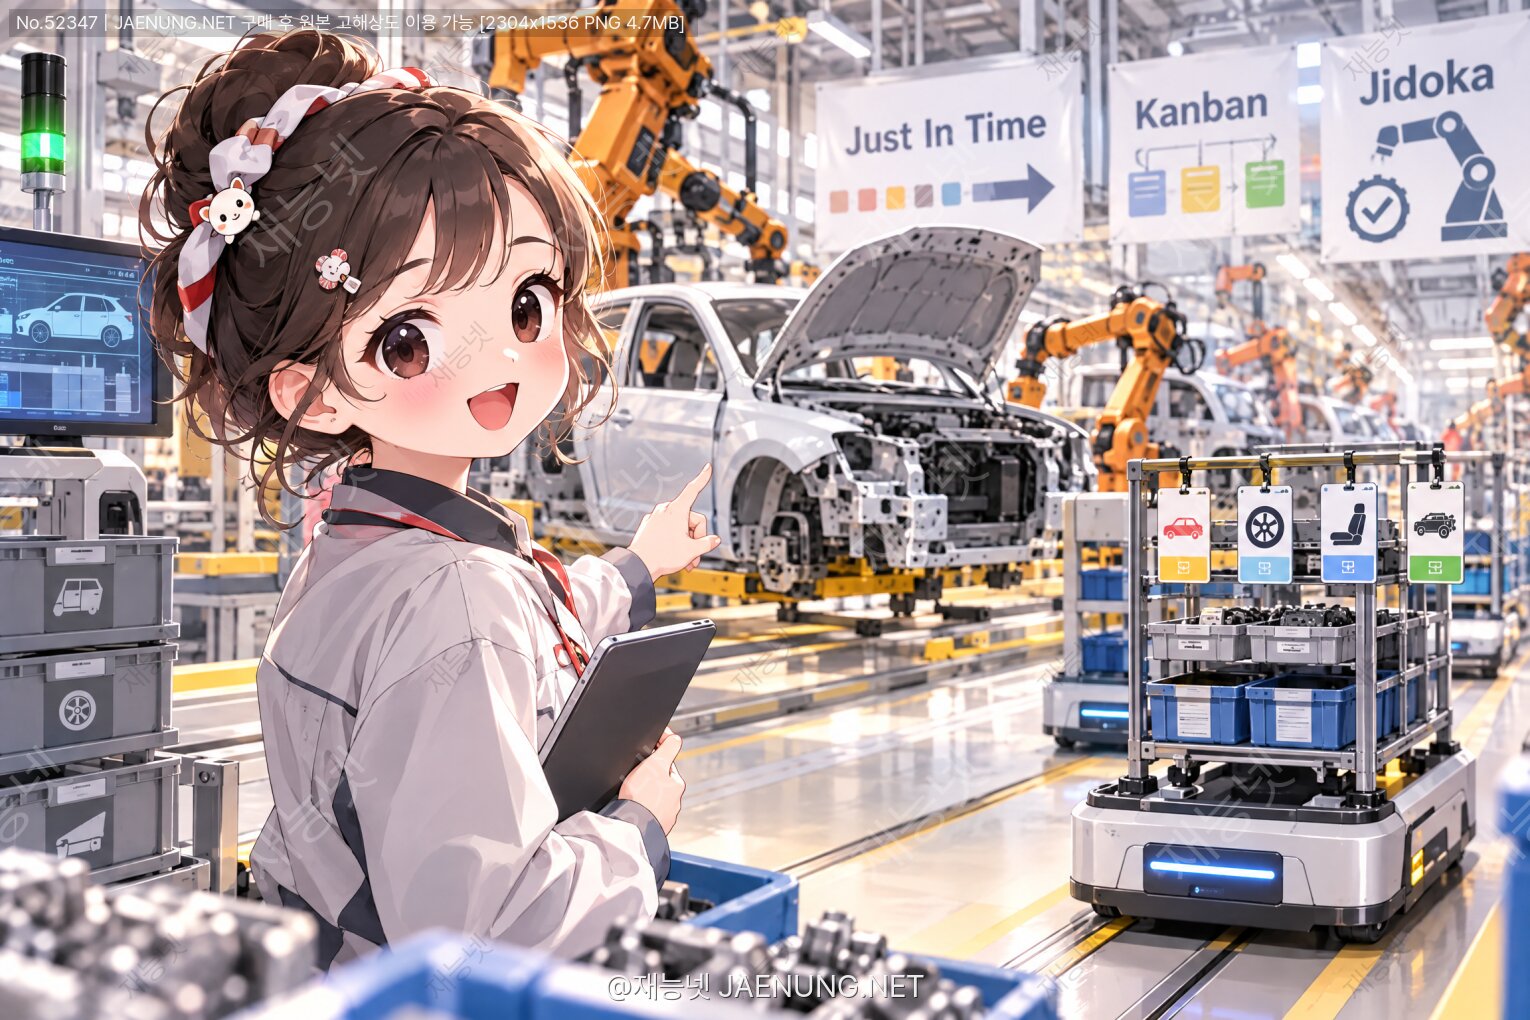
토요타 생산방식(TPS) 해부: 재고를 없앤 JIT와 칸반, 그리고 자동화(自働化)의 공학
창고에 쌓인 부품은 '자산'이 아니라 '숨겨진 문제'였다 — 한 자동차 회사가 어떻게 세계 제조업의 문법을 바꿨는지, 친구한테 떠들듯 낱낱이 풀어본다.
0. 들어가며 — "재고가 많으면 좋은 거 아니야?"
야, 솔직히 말해봐. 공장 하면 뭐가 떠올라?
거대한 창고, 천장까지 쌓인 박스, 지게차가 왔다 갔다 하는 그림 맞지?
그게 20세기 중반까지의 상식이었어.
부품 많이 쌓아두면 라인 안 멈추고, 라인 안 멈추면 돈 벌고. 심플하잖아.
그런데 1950년대 일본의 한 자동차 회사가 정반대로 생각했어.
"재고는 자산이 아니라, 우리가 못 푼 문제를 덮어놓은 이불이다."
이 한 문장에서 출발한 게 바로 토요타 생산방식(Toyota Production System, TPS)이야.
JIT(Just-In-Time), 칸반(かんばん), 지도카(自働化), 안돈(あんどん), 포카요케(ポカヨケ), SMED…
지금 제조 현장에서 쓰는 용어 절반이 여기서 나왔다고 봐도 과언이 아니야.
이 글에서는 TPS를 경영 구호가 아니라 기계공학·산업공학의 시스템 설계 문제로 뜯어볼 거야.
리틀의 법칙, 대기행렬, 제어공학의 피드백 루프까지 끌어와서 말이지.
어렵게 안 할게. 커피 한 잔 들고 따라와.
1. 역사: 방직기 회사가 자동차 회사가 되기까지
1-1. 아버지 토요다 사키치와 '지도카'의 씨앗
TPS의 뿌리는 자동차가 아니라 방직기야.
토요다 사키치(豊田佐吉)는 1896년부터 자동 직기를 만들었는데,
1924년에 완성한 'G형 자동직기'에 결정적인 장치를 넣었어.
실이 끊어지면 기계가 스스로 멈춘다.
별거 아닌 것 같지? 근데 이게 어마어마한 발상이야.
그전엔 실이 끊겨도 기계가 계속 돌아서 불량 천이 수십 미터씩 나왔거든.
그래서 작업자 한 명이 기계 한 대에 붙어서 계속 감시해야 했어.
기계가 스스로 이상을 감지하고 멈추면?
작업자는 감시할 필요가 없어져. 한 사람이 기계 10~20대를 볼 수 있게 되지.
이게 지도카(自働化)야. 그냥 자동화(自動化)가 아니라,
사람 인(亻) 변이 붙은 '인간의 지혜를 빌린 자동화'.
공학적으로 보면?
이건 이상 검출(fault detection) + 페일세이프(fail-safe) 정지를 기계 메커니즘 레벨에 하드웨어로 구현한 거야.
센서도 마이크로컨트롤러도 없던 시절에, 실의 장력이 사라지면 낙하하는 드로퍼(dropper) 핀이 정지 레버를 건드리는 순수 기구학적 설계로 해결했지.
요즘으로 치면 인터록(interlock)이자 컨디션 모니터링의 조상님이야.
1-2. 아들 토요다 키이치로와 'Just-In-Time'
사키치의 아들 키이치로(豊田喜一郎)는 자동차에 꽂혔어.
1937년 토요타자동차공업을 세우고, 미국의 포드 시스템을 보고 왔지.
근데 그대로 베낄 수가 없었어. 이유는 간단해. 돈도 없고 시장도 작았거든.
| 항목 | 1950년대 미국(포드/GM) | 1950년대 일본(토요타) |
|---|---|---|
| 시장 규모 | 연 수백만 대, 단일 차종 대량 | 연 수천~수만 대, 다품종 소량 |
| 자본 | 풍부, 거대 프레스라인 다수 보유 | 궁핍, 프레스기 몇 대로 전 차종 대응 |
| 토지 | 넓음(창고 여유) | 좁음(창고 사치) |
| 고용 | 해고 유연 | 1950년 쟁의 이후 종신고용 성격 강화 |
조건이 이러면 전략이 달라질 수밖에 없어.
프레스기 한 대로 여러 부품을 찍어야 하니 금형 교체(셋업)를 빨리 해야 하고,
창고가 없으니 필요한 만큼만 만들어야 하고,
사람을 못 자르니 사람을 다능공으로 키워서 활용해야 했어.
키이치로가 던진 말이 바로 이거야.
"필요한 물건을, 필요한 때에, 필요한 만큼."
영어로 옮긴 게 Just-In-Time.
1-3. 오노 다이이치, 그리고 슈퍼마켓
이 아이디어를 실제 공장 바닥에 구현한 사람이 오노 다이이치(大野耐一)야.
기계공장 책임자였던 그는 1940~50년대에 걸쳐 온갖 실험을 했어.
그가 결정적 힌트를 얻은 건 미국 슈퍼마켓이었대.
(1956년 미국 방문 때 직접 봤다는 얘기가 유명하지만, 개념 자체는 그전부터 사내에서 검토했다는 기록도 있어.)
슈퍼마켓에선 손님이 필요한 걸, 필요한 만큼, 필요할 때 집어가.
그럼 점원이 빠진 만큼만 채워 넣지.
손님이 안 사간 물건을 미리 산더미로 쌓아두진 않잖아?
여기서 후공정 인수(後工程引取) 개념이 나와.
앞 공정이 밀어내는(Push) 게 아니라, 뒤 공정이 가져가는(Pull) 방식.
그리고 "무엇을 얼마나 가져갔는지" 알려주는 종이쪽지가 바로 칸반(看板)이야.
2. TPS의 집(House): 두 기둥과 토대
TPS를 설명할 때 전 세계가 쓰는 그림이 'TPS 하우스'야.
집 모양으로 그려서, 기둥 두 개가 무너지면 지붕이 내려앉는다는 구조를 보여주지.
포인트는 이거야.
사람들이 TPS 하면 JIT만 떠올리는데, 지도카 기둥이 없으면 JIT는 반드시 무너져.
재고가 없는데 불량이 터지면? 라인 전체가 서버리니까.
그래서 품질을 공정에서 만들어 넣는(Built-in Quality) 게 필수 전제야.
3. JIT의 심장: 택트타임, 연속흐름, 풀 시스템
3-1. 택트타임(Takt Time) — 공장의 메트로놈
택트(Takt)는 독일어로 '박자'야. 지휘봉 흔드는 그 박자.
공장이 얼마나 빠른 리듬으로 뛰어야 하는가를 고객 수요가 정해준다는 개념이지.
택트타임 = 가용 생산시간 / 고객 수요량

예) 하루 2교대, 교대당 순수 가동 460분
    → 가용시간 = 920분 = 55,200초
    고객 수요 = 하루 920대
    → 택트타임 = 55,200 / 920 = 60초/대

즉, "60초마다 차 한 대가 라인에서 나와야 한다"
여기서 중요한 건 "더 빨리 만들면 좋은 거 아냐?"가 틀렸다는 거야.
택트보다 빨리 만들면 과잉생산 → 재고 → 낭비.
택트보다 느리면 결품 → 고객 불만.
딱 박자에 맞추는 것, 그게 목표야.
사이클타임 vs 택트타임 vs 리드타임 — 헷갈리지 말자
• 사이클타임(CT): 한 공정이 한 개 처리하는 데 실제 걸리는 시간
• 택트타임(TT): 고객 수요가 요구하는 박자
• 리드타임(LT): 주문~납품, 또는 원자재 투입~완성까지 전체 경과 시간
설계 원칙: CT ≤ TT (약간의 여유를 두되 과도하면 안 됨).
라인밸런싱은 각 공정 CT를 TT에 최대한 붙이는 작업이야.
3-2. 원피스 플로우(One-Piece Flow) — 왜 한 개씩?
이건 진짜 직관에 반하는 부분이라 예시로 갈게.
편지 100장을 봉투에 넣어 보내는 작업이 있어. 단계는 3개.
① 접기(1초/장) ② 봉투에 넣기(1초/장) ③ 봉하기(1초/장)
| 방식 | 첫 완성품이 나오는 시각 | 전체 완료 시각 | 재공품(WIP) |
|---|---|---|---|
| 배치(100장씩 일괄) | 201초 | 300초 | 최대 100장 |
| 원피스 플로우(1장씩) | 3초 | 102초 | 최대 3장 |
봤지? 총 작업시간은 똑같은데 리드타임이 확 줄어.
게다가 ②단계에서 봉투 사이즈가 안 맞는 불량이 발견됐다고 쳐.
배치 방식이면 이미 접힌 100장이 전부 재작업 대상이야.
원피스 플로우면? 딱 1장만 손해.
이게 JIT가 품질에도 유리한 이유야. 불량의 검출 지연이 짧아진다.
제어공학 용어로 하면 피드백 루프의 데드타임(dead time)이 줄어드는 것이고,
데드타임이 짧을수록 시스템은 안정적으로 수렴해.
3-3. 리틀의 법칙(Little's Law) — JIT의 수학적 근거
대기행렬 이론의 가장 유명한 공식이 여기 딱 들어맞아.
L = λ × W

L : 시스템 내 평균 재공품 수 (WIP)
λ : 평균 처리율 (throughput, 개/시간)
W : 평균 리드타임 (시간)

→ 변형: 리드타임 W = WIP L / 처리율 λ
해석해보자.
처리율(λ)이 일정할 때 WIP를 절반으로 줄이면 리드타임도 절반이 돼.
"재고 줄이기 = 리드타임 단축"이 감성적 구호가 아니라 수식으로 증명되는 관계라는 거지.
주의! 무작정 WIP만 줄이면 λ(처리율)가 떨어질 수도 있어.
설비 고장률이 높고 셋업이 오래 걸리면, 재고를 빼는 순간 라인이 자주 멈추거든.
그래서 TPS는 반드시 TPM(설비보전) + SMED(셋업단축) + 품질안정을 같이 간다.
JIT는 결과이지 출발점이 아니다 — 이거 진짜 중요한 포인트야.
4. 칸반(かんばん) — 종이 한 장이 만든 정보 시스템
4-1. 칸반이 뭐냐면
칸반(看板)은 그냥 '간판', '카드'라는 뜻이야.
비닐 코팅된 종이 카드에 이런 게 적혀 있어.
┌──────────────────────────────┐
│ 부품번호 : 48609-12345       │
│ 부품명   : 스트럿 마운트     │
│ 수량     : 20 EA             │
│ 용기종류 : PLT-B / 청색 박스 │
│ 전공정   : 프레스 3라인      │
│ 후공정   : 서브ASSY 2공정    │
│ 보관위치 : A-12-03           │
│ 바코드   : ||| || |||| ||    │
└──────────────────────────────┘
핵심 규칙은 딱 하나야.
"칸반 없이는 아무것도 만들지도, 옮기지도 않는다."
즉 칸반 카드가 생산 허가증이자 이동 허가증 역할을 해.
카드가 돌아오지 않으면? 만들 수 없어. 강제로 재고 상한이 생기는 거지.
4-2. 두 종류의 칸반
| 구분 | 인수(引取)칸반 / Withdrawal | 생산지시 칸반 / Production |
|---|---|---|
| 역할 | 앞 공정 저장소에서 부품을 가져올 권한 | 앞 공정이 그만큼 다시 만들라는 지시 |
| 이동 범위 | 후공정 ↔ 전공정 저장소 | 전공정 저장소 ↔ 전공정 작업장 |
| 비유 | 장바구니 | 발주서 |
흐름을 한 번 따라가 볼게. 조립라인에서 볼트 박스를 다 썼다고 치자.
① 빈 박스에서 인수칸반을 떼서 회수함에 넣는다.
② 운반원(미즈스마시, 水すまし)이 정해진 시간에 이걸 걷어간다.
③ 앞 공정 저장소로 가서, 해당 부품 박스를 찾는다.
④ 그 박스에 붙어 있던 생산칸반을 떼어내고, 대신 인수칸반을 붙인다.
⑤ 박스는 조립라인으로 간다.
⑥ 떼어낸 생산칸반은 앞 공정 작업지시 보드에 꽂힌다. → "이만큼 다시 만들어!"
이 사이클이 하루에 수십 번 돌아.
놀라운 건, 중앙 컴퓨터가 없어도 전체 공장이 수요에 동기화된다는 거야.
완전히 분산형 자율 제어(decentralized control)지. 요즘 말로는 자율분산 에이전트 시스템.
4-3. 칸반 매수를 정하는 공식
칸반이 몇 장이냐가 곧 허용 재고량이야. 그래서 계산이 중요해.
N = (D × L × (1 + α)) / C

N : 칸반 매수
D : 단위시간당 수요량 (개/시간)
L : 보충 리드타임 (시간)  ← 대기+가공+운반 포함
α : 안전계수 (보통 0.1 이하, TPS에선 최대한 0에 수렴시킴)
C : 용기당 수량 (개/박스)

예) D=100개/h, L=2h, α=0.1, C=20개
    N = (100 × 2 × 1.1) / 20 = 11장
    → 라인에 도는 최대 재고 = 11 × 20 = 220개
여기서 TPS의 진짜 무서운 점이 나와.
관리자가 의도적으로 칸반을 1장씩 뽑아버려.
그러면 재고 여유가 줄고, 어딘가에서 문제가 터지지.
그 문제를 해결하면 그 수준에서 안정화. 그리고 또 1장 뽑고….
이게 아까 그림에서 봤던 "수위를 낮춰 바위를 드러내는" 메커니즘의 실제 조작 레버야.
칸반은 재고 관리 도구가 아니라 개선 강제 장치인 거지.
4-4. 칸반의 6가지 규칙(오노 다이이치 원전)
1. 후공정은 필요한 것을, 필요한 때, 필요한 양만 전공정에서 인수한다.
2. 전공정은 인수된 양만큼만 생산한다.
3. 불량품은 절대 후공정으로 보내지 않는다.
4. 칸반 매수는 최소화한다.
5. 칸반은 생산의 미세 변동에 대응하는 수단이다(대변동은 헤이준카로 흡수).
6. 공정은 안정화·합리화되어 있어야 한다.
3번 보여? 불량품 절대 전달 금지.
칸반 시스템에는 여분 재고가 없으니, 불량 1개가 곧 결품 1개거든.
그래서 JIT는 필연적으로 전수 품질 보증을 요구해. 다시 지도카로 연결되는 거야.
4-5. e-칸반과 현대적 진화
요즘은 종이만 쓰는 게 아니야.
• 전자칸반(e-Kanban): 바코드/RFID 스캔 → EDI로 협력사에 자동 발주
• 칸반 포스트 + 안돈 연동: 보드 상태가 실시간 모니터에 표시
• CONWIP(Constant WIP): 라인 전체 WIP 총량만 고정하는 변형
• 2-Bin System: 소모품용 간이 칸반, 박스 두 개로 운용
• 소프트웨어 칸반보드: 개발 현장의 To Do–Doing–Done 보드. 원조가 여기야.
재미있는 건, IT 업계의 애자일/칸반 방법론이 이 제조 현장 개념을 그대로 수입했다는 거야.
WIP 제한, 풀 방식, 시각적 관리 — 용어까지 똑같지.
실제로 재능넷 같은 지식·재능 공유 플랫폼에서도 "칸반 보드로 프로젝트 관리하기" 류의 강의가 꾸준히 인기 있는 이유가 여기 있어.
70년 전 나고야 공장의 종이쪽지가 오늘날 개발자 노트북 화면에서 돌아가고 있는 셈이지.
5. 헤이준카(平準化) — JIT를 가능하게 하는 숨은 주인공
여기가 사람들이 제일 많이 놓치는 부분이야.
생각해봐. 후공정이 당기는 대로 앞 공정이 따라간다면,
후공정 주문이 들쭉날쭉하면 앞 공정은 지옥이 되잖아?
월요일에 1000개, 화요일에 0개, 수요일에 1500개… 이러면 설비도 사람도 못 버텨.
그래서 최종 조립라인의 생산 순서를 평탄하게 고르는 작업이 필요해. 그게 헤이준카.
월 수요: A차 500대, B차 250대, C차 250대 (총 1000대, 20일 가동)
❌ 배치 방식
AAAA…(10일) → BBBB…(5일) → CCCC…(5일)
→ A 부품 협력사는 10일간 풀가동, 이후 10일 개점휴업
✅ 헤이준카(혼류생산)
A B A C A B A C A B A C … 반복
→ 매일, 매시간 모든 부품이 균등하게 소요
→ 협력사 부하 일정, 완성차 재고 최소, 납기 대응 유연
이걸 관리하는 도구가 헤이준카 박스(Heijunka Box)야.
가로축은 시간 슬롯(예: 20분 단위), 세로축은 제품 종류인 격자 선반인데,
각 칸에 칸반을 꽂아두면 운반원이 시간 되면 뽑아가서 라인에 투입해.
생산 스케줄이 물리적 사물로 존재하는 것, 이게 시각적 관리의 정수야.
5-1. 혼류생산이 요구하는 공학적 난이도
같은 라인에서 세단, SUV, 하이브리드를 섞어 흘린다는 건 장난이 아니야.
• 지그·툴: 차종별로 자동 전환되는 팔레트/지그 필요
• 로봇 프로그램: 차종 인식 후 해당 용접 경로 즉시 호출
• 부품 공급: 차량별 부품 세트를 미리 담아 보내는 세트공급(Kitting), 대차가 차량과 동행하는 SPS(Set Parts Supply)
• 작업시간 편차: 차종마다 작업량이 달라 작업영역 이탈 위험 → 라인 구간 설계와 여유율 조정 필요
그래서 헤이준카는 "순서만 섞으면 되지 뭐"가 아니라,
설비 설계·제어·물류·인간공학이 총동원되는 시스템 엔지니어링이야.
6. SMED — 셋업 시간을 9시간에서 3분으로
소량 다품종을 하려면 금형 교체를 자주 해야 해.
근데 교체에 4시간 걸리면? 당연히 한 번 걸었을 때 왕창 찍고 싶어지지. → 대량 배치 → 재고.
이 고리를 끊은 사람이 시게오 신고(新郷重夫)야.
SMED(Single-Minute Exchange of Die), 즉 한 자릿수 분(10분 미만) 내 금형 교체.
6-1. 핵심 아이디어: 내부 셋업 vs 외부 셋업
| 구분 | 정의 | 예시 |
|---|---|---|
| 내부 셋업 (IED) | 설비를 멈춰야만 할 수 있는 작업 | 금형 탈착, 위치 정렬 |
| 외부 셋업 (OED) | 설비가 돌아가는 중에도 가능한 작업 | 금형 예열, 공구 준비, 대차 운반 |
개선 순서는 이래.
1단계 내부/외부를 구분한다. (구분만 해도 30~50% 단축되는 경우 흔함)
2단계 내부를 외부로 전환한다. (예열, 사전 세팅, 예비 지그)
3단계 남은 내부 작업을 합리화한다.
4단계 조정(adjustment)을 제거한다.
엔지니어가 좋아할 디테일 몇 개
• 페어 볼트(배 모양 와셔) / U자 슬롯: 볼트를 완전히 빼지 않고 1/4 회전만으로 탈착
• 원터치 클램프 · 유압 퀵 다이 체인지: 조임 작업을 동시·즉시화
• 금형 높이 표준화(Shut Height): 모든 금형 높이를 통일 → 슬라이드 조정 불필요
• 위치결정 핀·스토퍼 내장: "맞춰가며 조정"을 "꽂으면 끝"으로 (조정의 제거)
• 다이 리프터·롤러 볼 베어링 볼스터: 중량물 이동을 인력에서 기구로
• 병렬 작업: 프레스 앞뒤에 2인 동시 투입 → 경과시간 절반
실제로 토요타는 1000톤급 프레스 금형 교체를 4시간 → 3분 수준까지 줄였어.
이게 되니까 로트 사이즈를 1까지 줄이는 게 경제적으로 말이 되기 시작한 거야.
6-2. EOQ 공식을 다시 보자
대학에서 배운 경제적 주문량(EOQ) 공식 기억나?
EOQ = √( 2 × D × S / H )

D : 연간 수요, S : 1회 셋업(주문)비용, H : 단위당 연간 보관비용
전통 경영학은 S를 상수로 고정하고 최적 로트를 계산했어.
TPS는 질문을 바꿨지. "S 자체를 줄이면 되잖아?"
S가 1/100이 되면 EOQ는 1/10이 돼.
즉 최적 로트 사이즈가 원천적으로 작아진다는 얘기.
주어진 조건에서 최적화하는 게 아니라 조건 자체를 설계로 바꿔버리는 것 — 이게 공학자의 태도이자 TPS의 태도야.
7. 지도카·안돈·포카요케 — 품질을 공정에서 만들어 넣기
7-1. 안돈(行灯)과 라인 스톱 권한
토요타 조립라인 천장엔 큰 전광판이 달려 있어. 그게 안돈이야.
작업자가 이상을 발견하면 머리 위 줄(안돈 코드)을 당기거나 버튼을 눌러.
노랑: 도움 요청 (라인은 아직 흐름)
빨강: 정지 발생
여기서 중요한 디테일 하나. 줄을 당긴다고 라인이 즉시 멈추진 않아.
FCS(Fixed Position Stop System)가 작동해서,
해당 작업 구간(스팬)의 끝 지점에 차가 도달할 때까지의 시간 안에 팀리더가 해결하면 라인은 안 멈춰.
못 풀면 그때 정해진 위치에서 정지.
"문제를 숨기면 벌을 받지만, 문제를 드러내면 칭찬받는다."
안돈이 하루에 수천 번 당겨지는 게 정상이야. 안 당겨지는 게 오히려 비정상 신호.
이건 기술이 아니라 조직문화 설계의 영역이지.
7-2. 포카요케(ポカヨケ) — 실수를 물리적으로 불가능하게
'포카(ポカ)'는 얼떨결에 저지르는 실수, '요케(除け)'는 방지.
사람을 탓하지 말고 실수할 수 없는 구조를 만들라는 거야.
| 유형 | 원리 | 사례 |
|---|---|---|
| 접촉식 | 형상·치수로 오조립 차단 | 비대칭 커넥터, 편심 핀, USB Type-A 방향 제한 |
| 정수(定數)식 | 정해진 횟수·개수 미달 시 경보 | 볼트 5개 체결 카운터, 나사 트레이 잔량 센서 |
| 동작순서식 | 순서를 어기면 다음 단계 불가 | 토크렌치 OK 신호 없으면 컨베이어 미이송 |
포카요케에는 두 가지 모드가 있어.
경고형(Warning): 소리·불빛으로 알림 / 강제형(Control): 아예 진행 차단.
TPS는 가능한 한 강제형을 선호해. 알림은 무시될 수 있지만 구조는 못 어기니까.
엔지니어링 관점 정리
포카요케 = 에러 프루핑(Error-proofing) 설계.
FMEA에서 '검출도(Detection)'를 낮추는 게 아니라 '발생도(Occurrence)'를 1로 만드는 접근이야.
검사로 걸러내는 게 아니라 애초에 못 만들게 하는 것. 비용 효율이 압도적으로 좋다.
7-3. 5 Why — 근본원인까지 파고들기
오노 다이이치의 트레이드마크. 예시로 보자.
문제: 기계가 멈췄다.

Why 1? → 과부하로 퓨즈가 끊어졌다.
Why 2? → 베어링 윤활이 충분하지 않았다.
Why 3? → 윤활 펌프가 충분히 퍼올리지 못했다.
Why 4? → 펌프 축이 마모되어 덜컹거린다.
Why 5? → 스트레이너가 없어 금속 분말이 들어갔다.

→ 진짜 대책: 스트레이너 설치 (퓨즈 교체가 아니라!)
"퓨즈 갈았습니다"로 끝내면 다음 주에 또 멈춰.
증상 치료 vs 근본 치료의 차이를, 현장 언어로 정리한 게 5 Why야.
물론 5번이 마법의 숫자는 아니고, "인과 사슬 끝까지 가라"는 상징이지.
8. 3M: 무다·무리·무라 — 낭비의 분류학
TPS의 목표를 한 문장으로 하면 "낭비의 철저한 배제"야.
그런데 낭비를 세 종류로 나눠서 봐.
| 일본어 | 의미 | 예시 |
|---|---|---|
| 무다(ムダ) | 부가가치 없는 활동 | 대기, 운반, 재고 |
| 무리(ムリ) | 과부하 / 무리한 부담 | 설비 정격 초과, 작업자 과중 |
| 무라(ムラ) | 불균일 / 편차 | 생산량 변동, 작업 편차 |
재밌는 건 인과관계야.
무라(변동)가 있으면 → 피크 때 무리가 생기고 → 그걸 막으려 재고(무다)를 쌓는다.
그래서 헤이준카로 무라부터 잡는 게 순서인 거지.
8-1. 7대 낭비 (+1)
① 과잉생산 — 최악의 낭비. 나머지 모든 낭비를 유발한다.
② 대기 — 사람/설비가 멈춰 서 있는 시간.
③ 운반 — 물건을 옮기는 것 자체는 가치를 만들지 않는다.
④ 가공 그 자체의 낭비 — 과도한 정밀도, 불필요한 공정.
⑤ 재고 — 자금 고정, 공간 점유, 품질 열화, 문제 은폐.
⑥ 동작 — 손 뻗기, 몸 비틀기, 찾기.
⑦ 불량 및 재작업 — 만든 것을 다시 만드는 일.
⑧ (현대 추가) 창의성 미활용 — 현장 지혜를 안 쓰는 것.
왜 과잉생산이 1번일까?
많이 만들면 → 쌓아야 하고(재고) → 옮겨야 하고(운반) → 공간이 필요하고 →
불량이 나중에 발견되고 → 재작업이 대량으로 생기고 → 자금이 묶여.
한 개의 낭비가 여섯 개의 낭비를 낳는 구조야.
9. 표준작업 — 개선의 기준선
"표준화하면 창의성이 죽는 거 아냐?"
정반대야. 표준이 없으면 개선도 없어. 비교 기준이 없으니까.
TPS의 표준작업은 세 요소로 구성돼.
① 택트타임 — 얼마 간격으로 만들 것인가
② 작업순서 — 어떤 순서로 손을 움직일 것인가
③ 표준 재공품(SWIP) — 순서 유지에 필요한 최소 재공 수량
여기서 ③이 독특해. 다른 데선 재고를 표준으로 안 정하거든.
TPS는 "이 이하로 떨어지면 흐름이 끊기고, 이 이상이면 낭비"라는 정확한 수치를 정해버려.
그리고 중요한 원칙 하나.
표준작업서는 관리자가 아니라 현장 팀리더가 만든다.
자기가 만든 기준이어야 지키고, 지켜야 이상을 감지하고, 감지해야 개선하니까.
9-1. 야마즈미 차트와 라인밸런싱
각 작업자의 작업 요소를 막대로 쌓아 택트타임 선과 비교하는 게 야마즈미(山積み) 차트야.
막대가 택트선을 넘으면 과부하(무리), 한참 모자라면 대기(무다).
라인밸런싱 효율 = Σ(각 공정 작업시간) / (작업자 수 × 병목 공정 시간) × 100%

예) 작업시간 55, 48, 60, 40초 / 병목 60초
    = 203 / (4 × 60) = 84.6%
TPS의 재밌는 접근은, 남는 시간을 모든 사람에게 골고루 나누지 않는다는 거야.
오히려 한 사람 몫으로 몰아서 그 사람을 다른 라인에 투입해.
"7명이 각각 10% 여유"보다 "6명 풀가동 + 1명 개선 전담"이 낫다는 거지.
이걸 쇼닌카(少人化)라고 해. 인원을 유연하게 줄일 수 있는 라인 설계.
그래서 토요타 라인이 U자형(U-cell)인 경우가 많아.
입구와 출구가 붙어 있어서, 수요가 줄면 작업자 수를 3명→2명으로 줄이고
한 사람이 더 넓은 구간을 도는 식으로 재편성이 쉽거든.
10. JIT의 그림자: 취약성과 반론
여기까지만 보면 TPS가 만능처럼 보이지? 근데 명확한 트레이드오프가 있어.
팩트 기반으로 짚고 가자.
10-1. 아이신 화재 사건 (1997)
1997년 2월 1일, 토요타 브레이크 부품(P-밸브)을 사실상 독점 공급하던
아이신정기(Aisin Seiki) 가리야 1공장에 화재가 났어.
재고는? 딱 하루치 남짓.
결과: 토요타 국내 조립 라인 대부분이 며칠간 정지, 수만 대 생산 차질.
그런데 반전이 있어. 계열사·협력사 200여 곳이 긴급 동원돼서
도면을 나눠 받고 각자 설비를 개조해 P-밸브를 생산하기 시작했고,
약 3일 만에 부분 재개, 1주일 남짓 만에 정상 수준을 회복했어.
공식 발주서도 없이 움직인, 계열(系列) 네트워크의 신뢰자본이 만든 결과였지.
교훈은 두 가지야.
① JIT는 공급망 충격에 구조적으로 취약하다.
② 그 취약성을 관계 자본과 유연한 제조능력으로 일부 상쇄할 수 있다.
10-2. 2011 동일본대지진, 2020~2022 반도체 대란
2011년 지진 때는 마이크로컨트롤러를 만들던 르네사스 나카 공장이 피해를 입으며
전 세계 자동차 업계가 몇 달간 흔들렸어.
이후 토요타는 RESCUE라는 공급망 데이터베이스를 구축해서
3차, 4차 협력사까지 어디가 무엇을 만드는지 가시화했지.
흥미롭게도 2020~2021 반도체 부족 사태 초기에 토요타가 상대적으로 잘 버틴 이유가
바로 그 경험 덕에 반도체만큼은 예외적으로 수개월치 재고를 확보하는 BCP 규칙을 뒀기 때문이야.
오해 정정!
"JIT = 재고 제로"가 아니야. 정확히는 "불필요한 재고 제로"지.
리드타임이 극단적으로 길거나(반도체), 대체 불가능하거나, 지정학적 위험이 큰 품목은
전략적으로 재고를 든다. 이건 TPS 배신이 아니라 TPS적 판단이야.
목적은 '재고를 없애는 것'이 아니라 '리드타임을 줄이고 문제를 드러내는 것'이니까.
10-3. 그 밖의 비판들
• 협력사 부담 전가: 완성차 재고가 줄어든 게 아니라 협력사가 대신 안고 있는 경우
• 운송 빈도 증가: 소량 다회 배송 → 트럭 운행 증가, 탄소 배출·물류비 문제
• 노동 강도: 여유(slack) 제거가 심리적 압박으로 이어질 수 있다는 노동계 지적
• 복제의 어려움: 도구(칸반, 안돈)는 베껴도 문화(문제 노출을 장려)는 안 베껴짐
마지막 게 제일 중요해.
많은 기업이 칸반 보드 걸고 안돈 램프 달고 "우리도 린 합니다" 하지만 실패해.
왜? 라인을 멈춘 작업자를 혼내면 그 순간 시스템은 죽거든.
TPS는 도구 세트가 아니라 학습 시스템이야.
11. TPS에서 린(Lean), 그리고 스마트팩토리로
11-1. 이름이 '린'이 된 사연
1980년대 MIT의 국제자동차프로그램(IMVP)이 세계 자동차 공장을 비교 연구했어.
연구원 존 크라프칙(John Krafcik, 나중에 웨이모 CEO가 되는 그 사람)이
1988년 논문에서 이 방식을 "Lean"이라 불렀고,
1990년 『The Machine That Changed the World』로 세계에 알려졌지.
'Lean(군살 없는)'이란 단어가 딱 맞았어.
같은 차 한 대를 만드는 데 더 적은 인력, 적은 공간, 적은 재고, 적은 개발시간, 적은 불량.
11-2. Industry 4.0과 만나다
요즘은 TPS + 디지털이 결합되고 있어.
| TPS 개념 | 디지털 확장 |
|---|---|
| 칸반 | e-Kanban, RFID 자동 트리거, 수요예측 AI 연동 |
| 안돈 | IoT 센서 + 실시간 대시보드, 모바일 알림 |
| 지도카 | 비전검사 AI, 진동·전류 기반 예지보전(PdM) |
| 5 Why | MES/데이터 레이크 기반 근본원인 분석(RCA) |
| 표준작업 | 디지털 워크 인스트럭션, AR 조립 가이드 |
| 가치흐름도(VSM) | 디지털 트윈 · 시뮬레이션 기반 라인 설계 |
하지만 토요타 내부에서 자주 나오는 경고가 있어.
"낭비를 자동화하면, 자동화된 낭비가 될 뿐이다."
먼저 프로세스를 단순·안정화하고, 그다음에 디지털을 얹어야 한다는 거지.
실제로 토요타는 과도한 로봇화를 되돌리고 숙련공을 재배치한 사례도 여러 번 공개했어.
11-3. 제조를 넘어서
• 의료: 버지니아 메이슨 병원의 'VMPS' — 환자 대기시간 단축, 투약 오류 감소
• 소프트웨어: 칸반 방법론, WIP 제한, CI/CD의 작은 배치 배포
• 스타트업: 에릭 리스의 '린 스타트업' — MVP는 사실상 원피스 플로우 사고
• 물류·유통: 크로스도킹, 재고회전율 중심 운영
재능넷 같은 플랫폼에서도 "공정개선", "린 식스시그마", "품질관리기사" 관련
지식 콘텐츠와 강의가 꾸준히 검색되는 걸 보면,
이 70년 된 철학이 여전히 현업에서 살아 있는 언어라는 게 실감 나지.
12. 엔지니어를 위한 실전 체크리스트
Step 1. 현상 파악 (현지현물)
사무실 데이터 말고 현장에 서서 봐. 오노 다이이치는 신입에게 바닥에 원을 그려놓고
하루 종일 그 안에서 라인을 관찰하게 했대. ('오노의 원')
Step 2. 가치흐름도(VSM) 그리기
원자재→출하까지 물류와 정보흐름을 한 장에. 각 공정의 CT, 셋업시간, 가동률, 재고량, 불량률 기입.
맨 아래에 타임라인을 그려 '부가가치 시간 vs 총 리드타임' 비율을 계산.
대부분 5% 미만 나올 거야. 거기서 충격받고 시작하면 돼.
Step 3. 안정화 먼저
5S → 설비 고장률 감소(TPM) → 불량률 감소. 이거 없이 재고 빼면 라인 서고 신뢰만 잃어.
Step 4. 흐름 만들기
가능한 구간부터 셀 구성, 배치 크기 축소, SMED 적용.
Step 5. 풀 시스템 도입
연속흐름이 불가능한 구간(대형 프레스, 열처리 등)에 슈퍼마켓 + 칸반 설치.
칸반 매수 계산 → 운용 → 주기적으로 1장씩 감축.
Step 6. 평준화
최종 공정의 생산순서를 고르게. 헤이준카 박스 운용.
Step 7. 반복
PDCA를 돌려. 개선에 끝은 없다는 게 카이젠의 정의니까.
자주 나오는 실패 패턴 3가지
❌ 도구부터 도입
안정성 없이 칸반 걸면 결품 지옥. 순서가 틀렸어.
❌ 재고 감축을 KPI로만 설정
숫자를 맞추려고 협력사 창고에 밀어 넣는 '풍선효과'가 발생. 총 리드타임을 봐야 해.
❌ 라인 정지를 벌점화
문제가 지하로 숨음. 데이터는 예뻐지고 품질은 나빠지는 최악의 조합.
13. 마무리 — 결국 하고 싶은 말
TPS를 한 줄로 정리해볼게.
"리드타임을 줄이려고 재고를 뺐더니, 문제가 보이기 시작했고,
그 문제를 사람이 풀게 했더니, 조직이 계속 똑똑해졌다."
JIT도 칸반도 목적이 아니야. 전부 수단이고, 진짜 목적은 '문제를 드러내는 것'이야.
재고라는 이불을 걷어내면 침대 밑 먼지가 보이잖아. 그럼 청소하게 되고.
기계공학·제조공학 하는 사람 입장에서 TPS가 매력적인 이유는,
이게 순수한 시스템 설계 문제이기 때문이야.
대기행렬 이론, 리틀의 법칙, 제어 루프의 지연, 변동성 전파, 병목 이론(TOC),
기구학적 퀵체인지 설계, 인간공학, FMEA, 신뢰성 공학…
이 모든 게 "60초마다 차 한 대"라는 단순한 목표 아래 하나로 묶여.
그리고 그 결정판은 결국 사람이야.
안돈 줄을 당길 수 있는 작업자, 5 Why를 끝까지 파는 엔지니어,
멈춘 라인 앞에서 "왜?"라고 물어보는 관리자.
그래서 토요타는 이렇게 말해.
"우리는 자동차를 만들기 전에 사람을 만든다."
오늘 당신의 작업장, 당신의 코드베이스, 당신의 책상 위에도
분명히 '수면 아래 바위'가 있을 거야.
물을 조금만 빼보는 건 어때? 😉
핵심 용어 30초 복습
JIT 필요한 것을 필요한 때 필요한 만큼
칸반 생산·운반 지시 카드, 재고 상한 장치
지도카 이상 발생 시 스스로 멈추는 자동화
안돈 이상을 알리는 시각적 신호판
포카요케 실수를 구조적으로 막는 설계
헤이준카 생산량·종류의 평준화
SMED 10분 미만 금형 교체
택트타임 수요가 정하는 생산 박자
무다·무리·무라 낭비·과부하·불균일
카이젠 끝없는 작은 개선
현지현물 현장에 가서 실물로 확인
5 Why 근본원인 추적법

댓글 작성
이 글에 대한 여러분의 생각을 들려주세요
로그인이 필요합니다
댓글을 작성하려면 먼저 로그인해주세요.
댓글 0
지식인의 숲 - 지적 재산권 보호 고지
지적 재산권 보호 고지
- 저작권 및 소유권: 본 컨텐츠는 재능넷의 독점 AI 기술로 생성되었으며, 대한민국 저작권법 및 국제 저작권 협약에 의해 보호됩니다.
- AI 생성 컨텐츠의 법적 지위: 본 AI 생성 컨텐츠는 재능넷의 지적 창작물로 인정되며, 관련 법규에 따라 저작권 보호를 받습니다.
- 사용 제한: 재능넷의 명시적 서면 동의 없이 본 컨텐츠를 복제, 수정, 배포, 또는 상업적으로 활용하는 행위는 엄격히 금지됩니다.
- 데이터 수집 금지: 본 컨텐츠에 대한 무단 스크래핑, 크롤링, 및 자동화된 데이터 수집은 법적 제재의 대상이 됩니다.
- AI 학습 제한: 재능넷의 AI 생성 컨텐츠를 타 AI 모델 학습에 무단 사용하는 행위는 금지되며, 이는 지적 재산권 침해로 간주됩니다.
아직 댓글이 없습니다.