

Ver3.5 자동차 제조 공정 — 프레스, 차체, 도장, 조립 4단계로 완성되는 자동차의 탄생 과정
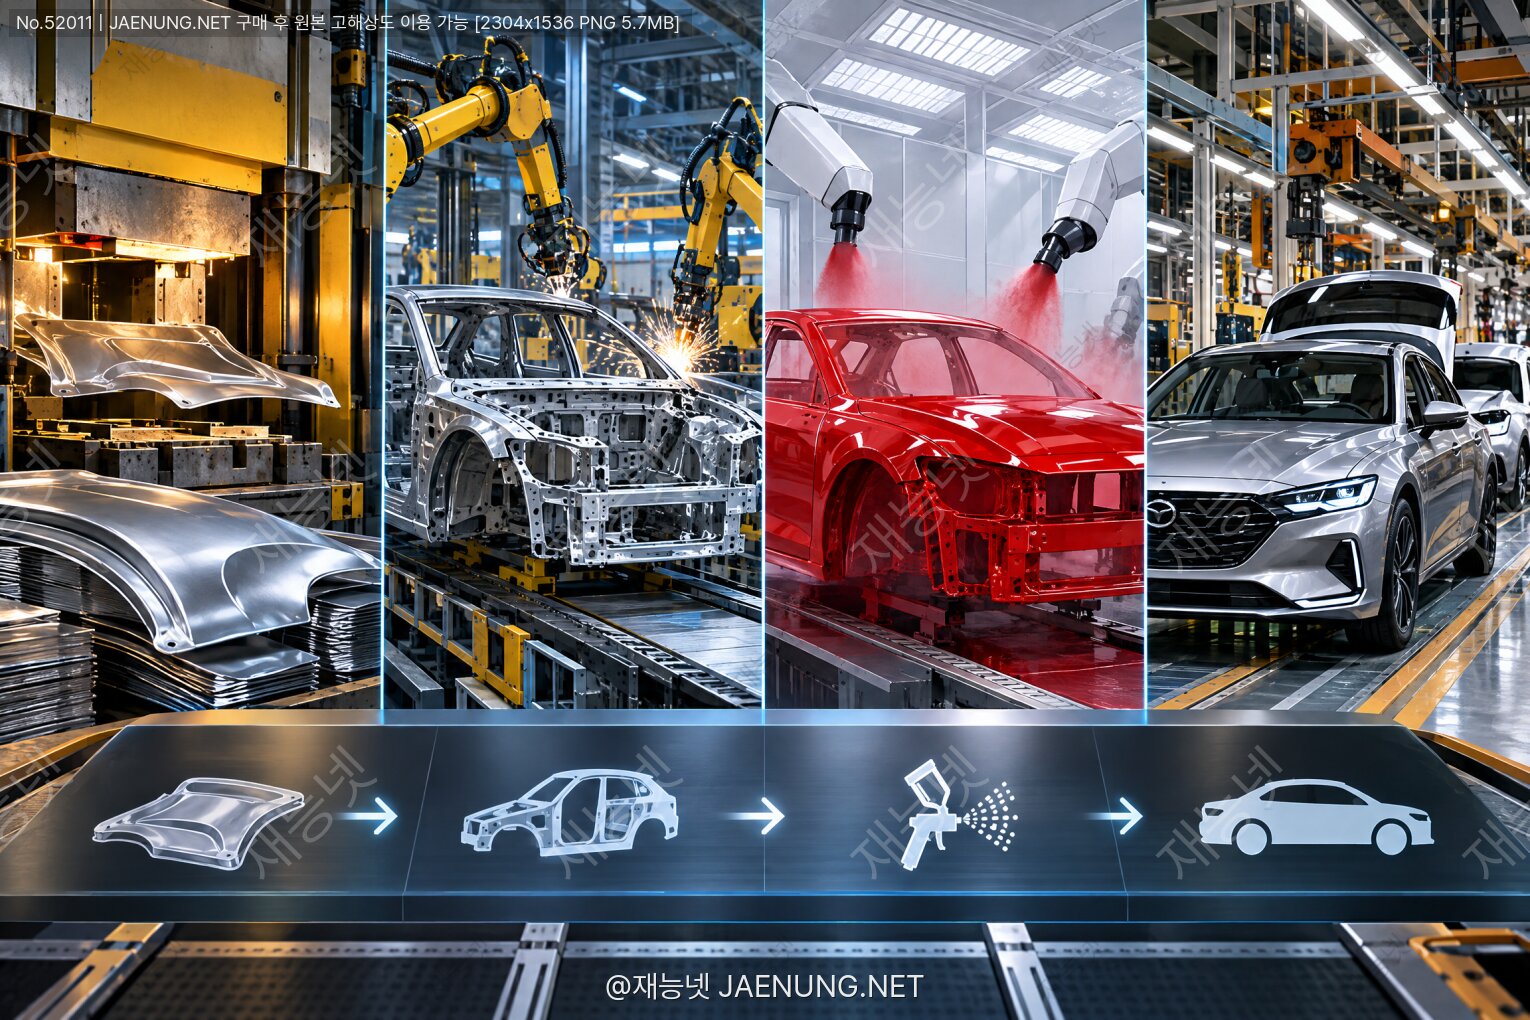
자동차 제조 공정 — 프레스, 차체, 도장, 조립 4단계로 완성되는 자동차의 탄생 과정
철판 한 장이 어떻게 달리는 기계가 되는지, 공장 안 비밀을 친구처럼 풀어드릴게요 🏭✨
자동차 한 대가 완성되기까지 얼마나 걸릴까? 🤔
현대적인 자동차 공장 기준으로 약 20~30시간 정도면 차 한 대가 뚝딱 나온다고 해. 물론 그 안에는 수천 개의 부품, 수백 명의 작업자, 그리고 엄청난 기술력이 집약되어 있지.
오늘은 자동차가 태어나는 과정을 프레스 → 차체 → 도장 → 조립의 4단계로 나눠서 아주 재미있게 파헤쳐볼 거야. 공장 투어를 가상으로 떠나는 느낌으로 같이 가보자고! 🚀
"자동차의 뼈대를 만드는 첫 번째 마법"
자동차 제조의 첫 번째 관문은 바로 프레스 공정이야. 이름만 들으면 뭔가 꾹 누르는 느낌이 나지? 맞아, 정말로 엄청난 힘으로 철판을 눌러서 원하는 모양을 만드는 공정이거든.
자동차 외판(보닛, 도어, 루프, 펜더 등)은 모두 이 프레스 공정에서 탄생해. 처음에는 그냥 평평한 강철 코일(Steel Coil)이었던 게, 거대한 프레스 기계를 통과하면서 우리가 아는 자동차 패널 형태로 변신하는 거지.
📦 원자재: 강철 코일(Steel Coil)이란?
자동차 차체에 쓰이는 강판은 보통 냉연강판(Cold Rolled Steel)이야. 두께는 차종과 부위에 따라 다르지만 대략 0.6mm ~ 2.5mm 수준이야.
이 강판은 거대한 롤 형태로 공장에 입고되는데, 이걸 블랭킹(Blanking)이라는 과정을 통해 필요한 크기로 잘라내. 마치 쿠키 반죽을 틀로 찍어내듯이, 강판을 원하는 윤곽 모양으로 잘라내는 거야.
최근에는 고장력 강판(High Tensile Steel)과 초고장력 강판(Ultra High Tensile Steel)의 사용 비율이 급격히 늘고 있어. 같은 강도를 유지하면서 두께를 줄여 차량 경량화를 실현하기 위해서야. 현대차·기아 같은 경우 신차 기준으로 차체의 50~60% 이상을 고장력 강판으로 구성하는 추세야.
자동차 한 대에 들어가는 강판의 무게는 차종에 따라 다르지만, 일반 승용차 기준으로 약 700~900kg 정도야. 이 강판들이 프레스 공정을 거쳐 수백 개의 패널로 탄생하게 돼.
⚙️ 프레스 공정의 핵심: 스탬핑(Stamping)
블랭킹으로 잘라낸 강판은 이제 스탬핑(Stamping) 공정으로 넘어가. 스탬핑은 상형(Upper Die)과 하형(Lower Die)이라는 두 개의 금형 사이에 강판을 넣고, 엄청난 압력으로 눌러서 원하는 3D 형태를 만드는 거야.
이때 사용하는 프레스 기계의 압력은 어마어마해. 보닛이나 도어 같은 큰 패널을 만들 때는 2,000~5,000톤급 프레스가 사용돼. 5,000톤이면... 코끼리 약 700마리 무게야. 🐘🐘🐘
스탬핑은 보통 한 번에 끝나지 않아. 여러 단계의 금형을 거치면서 점진적으로 형태를 잡아가는 다단 프레스(Progressive Die) 방식이 일반적이야.
| 프레스 단계 | 작업 내용 | 특징 |
|---|---|---|
| 블랭킹 | 강판을 원하는 윤곽으로 절단 | 레이저 또는 금형 절단 |
| 드로잉(Drawing) | 평판을 3D 형태로 성형 | 가장 핵심 단계 |
| 트리밍(Trimming) | 불필요한 여분 제거 | 정밀 절단 |
| 피어싱(Piercing) | 구멍 뚫기 (볼트홀 등) | 정밀 위치 제어 |
| 플랜징(Flanging) | 가장자리 절곡 | 조립 접합부 형성 |
🤖 자동화의 끝판왕: 탠덤 프레스 라인
현대 자동차 공장의 프레스 공정은 탠덤 프레스 라인(Tandem Press Line)으로 운영돼. 여러 대의 프레스 기계가 일렬로 연결되어 있고, 로봇 암이 패널을 자동으로 다음 기계로 옮겨주는 방식이야.
최신 탠덤 라인은 분당 12~18 스트로크(Stroke)의 속도로 작동해. 즉, 1분에 최대 18개의 패널이 쏟아져 나오는 거야. 🚀
또한 최근에는 서보 프레스(Servo Press) 기술이 도입되어 있어. 기존 유압 프레스와 달리 서보 모터로 슬라이드 속도와 위치를 정밀하게 제어할 수 있어서, 성형 품질이 훨씬 높아지고 금형 수명도 늘어났어.
알루미늄 패널 사용이 늘고 있어! 철보다 가볍지만 성형이 까다로운 알루미늄을 위해 열간 성형(Hot Stamping) 기술이 발전했어. 강판을 900°C 이상으로 가열한 뒤 금형에서 동시에 성형+급냉하는 방식으로, 초고강도 부품을 만들 수 있어. 주로 A필러, B필러, 범퍼 빔 같은 안전 구조재에 적용돼.
"수천 개의 점이 모여 자동차의 뼈대가 된다"
프레스 공정에서 만들어진 수백 개의 패널들이 이제 차체 공정(Body Shop)으로 넘어와. 여기서 이 패널들을 하나하나 조립해서 자동차의 기본 골격, 즉 화이트 바디(BIW: Body In White)를 만들어.
BIW라는 이름이 붙은 이유는 도장 전의 차체가 금속 그대로의 은백색을 띠기 때문이야. 마치 도화지 같은 상태랄까? 🎨
⚡ 차체 공정의 핵심: 용접(Welding)
차체 공정에서 가장 중요한 기술은 단연 용접이야. 자동차 차체 한 대를 만들기 위해 사용되는 용접 방법은 여러 가지가 있는데, 가장 대표적인 건 점용접(Spot Welding)이야.
점용접은 두 장의 강판을 전극 사이에 끼우고 강한 전류를 흘려보내 순간적으로 녹여 붙이는 방식이야. 차체 한 대에 무려 3,000~5,000개의 용접점이 생기는데, 이걸 로봇이 자동으로 처리해. 🤖
현대 차체 공장에서는 용접 로봇이 수백 대씩 동시에 작동하는 장관을 볼 수 있어. 불꽃이 튀고 로봇 팔이 정밀하게 움직이는 모습은 정말 SF 영화 같다고!
| 용접 방식 | 원리 | 주요 적용 부위 |
|---|---|---|
| 점용접 (Spot Welding) | 전류로 국소 용융 접합 | 플로어, 사이드 패널, 루프 |
| MIG 용접 | 불활성 가스 + 아크 용접 | 섀시, 서브프레임 |
| 레이저 용접 | 고출력 레이저 빔 용융 | 루프, 도어 헤밍 |
| 마찰교반용접 (FSW) | 마찰열로 고상 접합 | 알루미늄 부품 |
| 구조용 접착제 | 고강도 에폭시 접착 | 용접 보조, 이종 소재 |
🏗️ 차체 조립 순서: 언더바디 → 사이드 → 루프
차체는 아래에서 위로, 안에서 밖으로 조립돼. 구체적인 순서를 보면:
1 언더바디(Underbody) 조립 — 플로어 패널, 프런트/리어 서브프레임 등 바닥 구조물을 먼저 만들어.
2 사이드 프레임(Side Frame) 조립 — 좌우 사이드 패널에 A·B·C 필러를 붙여서 측면 구조를 완성해.
3 메인 바디(Main Body) 조립 — 언더바디 위에 사이드 프레임을 올리고 루프 패널을 얹어. 이 단계를 프레이밍(Framing)이라고 해. 자동차의 전체 형태가 처음으로 드러나는 순간이야!
4 클로저(Closure) 장착 — 도어, 보닛, 트렁크 리드 등 개폐 부품을 달아. 이 부품들은 별도로 제작되어 차체에 힌지로 연결돼.
차체의 강성은 주행 안정성, 소음·진동(NVH), 충돌 안전성 모두에 영향을 미쳐. 특히 비틀림 강성(Torsional Rigidity)은 코너링 시 차체가 얼마나 버티는지를 나타내는 지표야. 최신 고급 세단은 40,000 Nm/deg 이상의 비틀림 강성을 자랑하기도 해.
📐 차체 정밀도: 0.1mm의 싸움
차체 공정에서 정밀도는 정말 중요해. 도어 갭(Door Gap)이 균일하지 않거나 패널 단차가 생기면 품질 불량이야. 현대 자동차 공장에서는 3D 측정 시스템(CMM: Coordinate Measuring Machine)과 레이저 스캐닝으로 차체 치수를 실시간 모니터링해.
허용 오차는 보통 ±0.5mm 이내이고, 고급 차종은 ±0.3mm까지 관리해. 이 정밀도를 수천 대씩 일관되게 유지하는 게 자동차 제조의 핵심 기술이야.
테슬라가 도입해 화제가 된 기가캐스팅은 기존에 수십~수백 개의 부품을 용접해서 만들던 차체 구조물을 단 하나의 대형 알루미늄 다이캐스팅 부품으로 대체하는 기술이야. 부품 수가 줄어들고 공정이 단순해지면서 생산 효율이 획기적으로 높아져. 현대차, 도요타 등 주요 메이커들도 이 기술 도입을 적극 검토 중이야.
"자동차에 색깔과 생명을 불어넣는 마법의 시간"
차체 공정을 마친 BIW가 이제 도장 공정(Paint Shop)으로 들어가. 도장 공정은 단순히 색칠하는 게 아니야. 자동차가 평생 비, 바람, 자외선, 돌 튐, 화학물질에 노출되어도 버틸 수 있도록 다층 보호막을 입히는 과정이야.
도장 공정은 자동차 제조 공정 중 가장 많은 에너지를 소비하고, 환경 규제가 가장 엄격한 공정이기도 해. 도료에 포함된 VOC(휘발성 유기화합물) 배출을 최소화하는 게 현대 도장 공정의 핵심 과제야.
🧪 1단계: 전처리 (Pre-treatment)
도장 공정의 첫 번째 단계는 전처리야. 차체 표면에 붙어있는 기름, 먼지, 금속 가루 등 이물질을 완전히 제거하고, 도료가 잘 붙을 수 있도록 표면을 준비하는 과정이야.
전처리는 크게 탈지(Degreasing) → 수세(Rinsing) → 인산염 피막 처리(Phosphating) → 수세 → 순수 수세 순서로 진행돼.
특히 인산염 피막 처리는 강판 표면에 인산아연 결정층을 형성해서 방청 효과를 높이고 전착 도료의 부착력을 극대화하는 핵심 공정이야. 이 처리를 거치면 차체 표면이 미세한 결정 구조로 덮여서 도료가 훨씬 잘 달라붙어.
⚡ 2단계: 전착 도장 (Electrodeposition Coating, ED Coat)
전착 도장은 자동차 도장 공정에서 가장 독특하고 중요한 단계야. 차체 전체를 도료 탱크에 통째로 담가서 전기를 흘려보내는 방식이야. 🛁
원리는 전기영동(Electrophoresis)이야. 차체를 음극(-), 탱크 벽을 양극(+)으로 설정하면 도료 입자가 전기력에 의해 차체 표면에 균일하게 달라붙어. 이 방식의 장점은 복잡한 구조물 내부까지 도료가 침투한다는 거야. 일반 스프레이로는 닿기 어려운 차체 내부 공동(Cavity)까지 완벽하게 코팅돼.
전착 도장 후 170~180°C 오븐에서 20~30분간 소부(Baking)해서 도막을 경화시켜. 이 과정을 거치면 두께 약 20~25μm의 방청 도막이 형성돼.
전착 도장을 제대로 거친 차체는 1,000시간 이상의 염수 분무 시험(Salt Spray Test)을 통과해야 해. 이는 실제 도로 환경에서 수십 년간 녹이 슬지 않을 수 있는 수준이야. 현대 자동차의 차체 보증 기간이 10~12년인 이유가 바로 이 전착 도장 기술 덕분이야.
🔧 3단계: 실러 및 언더코트 (Sealer & Undercoat)
전착 도장 후에는 실러(Sealer)와 언더코트(Undercoat)를 적용해.
실러는 차체 패널 접합부의 틈새를 메워서 수분 침투와 소음을 차단해. 로봇이 정밀하게 실러를 도포하고, 오븐에서 경화시켜.
언더코트(PVC 코팅)는 차체 하부에 두껍게 도포해서 주행 중 돌 튐(Stone Chip)으로부터 차체를 보호해. 두께가 1~2mm에 달하는 두꺼운 보호층이야.
🖌️ 4단계: 중도 (Primer Surfacer)
중도는 전착 도장 위에 도포하는 프라이머 서페이서(Primer Surfacer)야. 두 가지 역할을 해:
첫째, 전착 도장과 상도 사이의 부착력을 높여주는 접착층 역할.
둘째, 차체 표면의 미세한 요철을 메워서 평활성(Smoothness)을 향상시키는 역할.
중도 두께는 약 30~40μm이고, 역시 오븐에서 소부 경화해. 중도까지 완료되면 차체 표면이 훨씬 매끄러워져서 상도 도장의 품질이 높아져.
✨ 5단계: 상도 (Top Coat) — 베이스코트 + 클리어코트
드디어 우리가 눈으로 보는 자동차 색상이 입혀지는 단계야! 상도는 베이스코트(Base Coat)와 클리어코트(Clear Coat)의 2층 구조로 이루어져.
베이스코트는 색상과 메탈릭·펄 효과를 담당해. 알루미늄 플레이크나 마이카 입자를 포함한 도료를 로봇 스프레이로 도포해. 두께는 약 15~20μm.
클리어코트는 투명한 보호층으로, 광택을 높이고 자외선·스크래치로부터 베이스코트를 보호해. 두께는 약 40~50μm.
최근에는 웨트 온 웨트(Wet-on-Wet) 방식이 주류야. 베이스코트가 마르기 전에 클리어코트를 바로 도포하고 한 번에 소부하는 방식으로, 에너지를 절약하고 공정 시간을 단축해.
전 세계적으로 흰색 자동차가 가장 많은 이유 중 하나는 도장 비용이야. 흰색은 단색이라 베이스코트 한 층으로 충분하지만, 메탈릭이나 펄 색상은 추가 공정이 필요해서 도장 비용이 더 들어. 또한 흰색은 열 반사율이 높아서 더운 나라에서 인기가 많아. 반면 검정은 열 흡수가 많지만 고급스러운 이미지 때문에 프리미엄 차종에서 선호돼.
🌿 도장 공정의 환경 혁신
도장 공정은 전통적으로 VOC(휘발성 유기화합물) 배출이 많아서 환경 문제가 컸어. 하지만 최근에는 다양한 친환경 기술이 도입되고 있어:
수성 도료(Waterborne Paint) 전환: 유성 도료 대비 VOC 배출을 70~80% 줄일 수 있어. 현재 대부분의 완성차 메이커가 수성 도료로 전환 완료했어.
3-Wet 공정: 기존 3코트 3베이크(3C3B) 방식에서 중도 소부를 생략하는 3코트 1베이크(3C1B) 또는 3-Wet 방식으로 에너지를 30% 이상 절감.
중도 생략(Compact Process): 아예 중도 공정을 없애고 전착 도장 위에 바로 상도를 도포하는 혁신적인 공정도 도입되고 있어.
"모든 부품이 하나로 합쳐지는 클라이맥스!"
도장까지 완료된 차체가 이제 마지막 관문인 조립 공정(Assembly Shop)으로 들어와. 여기서 엔진, 변속기, 서스펜션, 전장 부품, 내장재, 유리 등 수천 개의 부품이 차체에 장착되어 비로소 완성차가 탄생해.
조립 공정은 자동차 제조 공정 중 사람의 손이 가장 많이 필요한 공정이야. 물론 로봇 자동화가 많이 진행됐지만, 복잡한 내장재 조립이나 전선 배선 작업은 아직도 숙련된 작업자의 손이 필요해.
🚪 트림 라인 (Trim Line): 내장재의 세계
조립 공정의 첫 번째 라인은 트림 라인이야. 여기서 가장 먼저 하는 일이 재미있어 — 바로 도어를 떼어내는 것이야! 😮
도장 공정에서 달려있던 도어를 다시 분리하는 이유는, 도어가 달린 상태에서는 내부 작업 공간이 좁아서 내장재 설치가 어렵기 때문이야. 도어는 별도 라인에서 내장재를 장착한 후 나중에 다시 합류해.
트림 라인에서 이루어지는 주요 작업들:
🔌 와이어링 하네스(Wiring Harness) 설치 — 자동차 한 대에 들어가는 전선의 총 길이는 무려 1.5~4km에 달해! 이 전선 다발을 차체 곳곳에 배선하는 작업은 아직도 사람의 손이 많이 필요해.
🔇 방음재·방진재 설치 — 플로어, 대시보드 뒤, 도어 내부에 방음재를 붙여서 NVH(소음·진동·하시니스)를 줄여.
🪟 대시보드(인스트루먼트 패널) 장착 — 대시보드는 에어백, 에어컨, 오디오, 계기판 등이 통합된 복잡한 모듈이야. 요즘은 공장 밖에서 미리 조립된 모듈 형태로 납품받아 통째로 장착하는 모듈화(Modularization) 방식이 주류야.
🔧 섀시 라인 (Chassis Line): 하부 구조 완성
섀시 라인에서는 차체 하부에 각종 부품을 장착해. 차체가 컨베이어에 매달려 위에서 아래로 내려오면, 작업자들이 아래에서 올려다보며 작업하는 독특한 광경이 펼쳐져.
서스펜션 시스템 — 프런트/리어 서스펜션 어셈블리를 차체에 볼트로 체결해. 서스펜션은 보통 서브프레임에 미리 조립된 모듈 형태로 공급돼.
연료 탱크 — 연료 탱크를 차체 하부에 고정하고 연료 라인을 연결해.
배기 시스템 — 촉매 컨버터, 머플러, 배기관을 연결해. 배기 시스템은 차량 하부를 길게 관통하기 때문에 설치 순서가 중요해.
브레이크 라인 — 브레이크 파이프와 호스를 연결하고, 나중에 브레이크액을 주입해.
전통적인 자동차 조립 라인은 고정 속도 컨베이어를 사용했어. 하지만 최근에는 AGV(Automated Guided Vehicle)나 EMS(Electrified Monorail System)를 활용해서 각 스테이션의 작업 시간에 맞게 속도를 유연하게 조절하는 방식으로 진화하고 있어. 이를 통해 다양한 차종을 하나의 라인에서 혼류 생산하는 것도 가능해졌어.
💒 메리지(Marriage): 차체와 파워트레인의 결합
조립 공정의 하이라이트는 단연 '메리지(Marriage)'야. 이름 그대로 차체와 파워트레인(엔진+변속기 어셈블리)이 결혼하는 순간이야! 💍
메리지 공정에서는 별도 라인에서 조립된 파워트레인 모듈이 차체 아래에서 위로 올라와 정확한 위치에 결합돼. 이때 수십 개의 볼트가 정해진 토크로 체결되고, 각종 연결부가 연결돼.
메리지 공정의 정밀도는 매우 중요해. 엔진 마운트 위치가 조금이라도 틀어지면 진동과 소음이 발생하거든. 현대 공장에서는 레이저 가이드 시스템과 토크 관리 시스템으로 이 공정을 정밀하게 제어해.
🪟 파이널 라인 (Final Line): 마무리 작업
파이널 라인에서는 자동차의 외관을 완성하는 마무리 작업이 이루어져.
유리 장착 — 앞유리(윈드실드)는 로봇이 우레탄 접착제를 도포하고 정밀하게 장착해. 현대 자동차에서 윈드실드는 단순한 유리가 아니라 차체 강성에도 기여하는 구조 부재야.
도어 재장착 — 트림 라인에서 분리했던 도어에 내장재를 장착한 후 다시 차체에 달아. 도어 갭과 단차를 정밀하게 조정하는 작업이 필요해.
타이어 장착 — 타이어와 휠을 조립하고 규정 토크로 체결해. 이후 얼라인먼트(Alignment) 조정을 통해 바퀴 각도를 정확하게 맞춰.
시트 장착 — 운전석, 조수석, 뒷좌석을 순서대로 장착해. 시트도 별도 공장에서 완성된 모듈로 납품받아.
💧 유체 주입 (Fluid Fill)
파이널 라인 후반부에서는 자동차가 실제로 달리기 위한 각종 유체를 주입해:
엔진오일, 냉각수, 브레이크액, 파워스티어링 오일, 에어컨 냉매(R-134a 또는 R-1234yf), 워셔액 등이 자동화된 주입 장비로 정확한 양만큼 채워져.
전기차의 경우 이 단계에서 배터리 냉각수와 감속기 오일이 추가로 주입돼.
🔍 최종 검사 (Quality Control)
조립이 완료된 차량은 출고 전 엄격한 품질 검사를 통과해야 해. 검사 항목은 정말 다양해:
🚗 주행 테스트 — 공장 내 테스트 트랙에서 실제 주행을 통해 엔진, 변속기, 브레이크, 조향 등을 확인해.
💧 수밀 테스트(Water Leak Test) — 고압 물을 차량에 뿌려서 실내로 물이 새는지 확인해.
🔦 외관 검사 — 특수 조명 아래에서 도장 결함, 패널 갭·단차, 스크래치 등을 육안으로 검사해. 숙련된 검사원의 눈이 아직도 가장 정확해.
⚡ 전장 검사 — 모든 전기·전자 시스템이 정상 작동하는지 자동화된 테스터로 확인해. ECU 소프트웨어 업데이트도 이 단계에서 이루어져.
🎯 헤드라이트 조준 — 헤드라이트 광축을 규정에 맞게 조정해.
자동차 제조에서 불량률은 PPM(Parts Per Million) 단위로 관리해. 세계 최고 수준의 공장은 100PPM 이하, 즉 100만 개 중 100개 미만의 불량을 목표로 해. 한 번 출고된 차량에서 결함이 발견되면 리콜(Recall)로 이어지는데, 리콜 비용은 천문학적이야. 그래서 공정 중 품질 관리가 출고 후 수리보다 훨씬 경제적이야.
⚡ 전기차 시대의 제조 공정 변화
내연기관차와 전기차의 제조 공정은 기본 틀은 같지만, 몇 가지 중요한 차이점이 있어. 전기차 시대가 본격화되면서 자동차 제조 공정도 빠르게 변화하고 있어.
| 공정 | 내연기관차 | 전기차 |
|---|---|---|
| 프레스 | 강판 위주 | 알루미늄 비율 증가, 기가캐스팅 도입 |
| 차체 | 기존 BIW 구조 | 배터리 팩 통합 구조(셀-투-바디) 진화 |
| 도장 | 동일 | 거의 동일 (친환경 도료 전환 가속) |
| 조립 | 엔진·변속기 메리지 | 배터리 팩·모터 장착, 고전압 배선 추가 |
| 검사 | 배기가스 검사 포함 | 배터리 충방전 테스트, 절연 검사 추가 |
특히 전기차에서 배터리 팩 조립은 완전히 새로운 공정이야. 수천 개의 배터리 셀을 모듈로 조립하고, 모듈을 팩으로 통합하는 과정은 정밀도와 안전성이 극도로 중요해. 배터리 팩은 차체 하부에 장착되는데, 이 과정에서 고전압 안전 관리가 필수야.
기존에는 배터리 셀 → 모듈 → 팩 → 차체 순으로 조립했는데, CTB 기술은 배터리 셀을 차체 구조물에 직접 통합해. 중간 단계가 줄어들어 공간 효율과 에너지 밀도가 높아지고, 차체 강성도 향상돼. BYD, 테슬라 등이 이 기술을 선도하고 있어.
🤖 스마트 팩토리: 자동차 공장의 미래
현대 자동차 공장은 단순한 제조 시설을 넘어 스마트 팩토리(Smart Factory)로 진화하고 있어. 4차 산업혁명 기술이 자동차 제조 현장에 깊숙이 파고들고 있거든.
협동 로봇(Collaborative Robot, Cobot)은 기존 산업용 로봇과 달리 사람 옆에서 함께 작업할 수 있어. 안전 펜스 없이 사람과 로봇이 같은 공간에서 협력하는 거야. 특히 조립 공정에서 무거운 부품을 들어주거나 반복 작업을 대신해줘서 작업자의 피로와 부상을 줄여줘.
AI 기반 비전 검사 시스템은 카메라와 딥러닝 알고리즘으로 도장 결함, 용접 불량, 조립 오류를 실시간으로 감지해. 사람 눈으로는 놓칠 수 있는 미세한 결함도 잡아내는 수준이야.
디지털 트윈(Digital Twin)은 실제 공장의 디지털 복제본을 만들어서 가상으로 공정을 시뮬레이션해. 새로운 차종 도입이나 공정 변경 시 실제 라인을 멈추지 않고도 최적화를 테스트할 수 있어.
자동차 제조 공정은 기계공학, 재료공학, 전기전자공학, 화학공학이 모두 융합된 복합 학문이야. 이런 전문 지식을 체계적으로 배우고 싶다면, 재능넷(jaenung.net) 같은 재능 공유 플랫폼에서 관련 분야 전문가에게 직접 배우는 것도 좋은 방법이야. 자동차 산업 종사자나 엔지니어들이 자신의 실무 경험을 나눠주는 경우도 있거든! 🎓
⏱️ 공정별 소요 시간과 규모
| 공정 | 소요 시간 | 주요 설비 | 자동화율 |
|---|---|---|---|
| 프레스 | 수 초/패널 | 탠덤 프레스 라인 | 95% 이상 |
| 차체 | 3~5시간/대 | 용접 로봇, 지그 | 80~90% |
| 도장 | 6~8시간/대 | 전착 탱크, 오븐, 스프레이 로봇 | 70~85% |
| 조립 | 8~12시간/대 | 컨베이어, 협동 로봇 | 40~60% |
전체 공정을 합치면 차 한 대 완성에 약 20~30시간이 걸려. 하지만 공장 전체로 보면 컨베이어 라인이 계속 흘러가기 때문에, 실제로는 약 1~2분에 한 대씩 완성차가 출고돼. 이걸 택트 타임(Takt Time)이라고 해.
🔢 자동차 제조, 숫자로 보면 더 놀랍다!
1 프레스 공정 — 강철 코일을 블랭킹·스탬핑으로 자동차 패널 형태로 성형. 수천 톤의 압력, 탠덤 프레스 라인, 서보 프레스 기술.
2 차체 공정 — 패널들을 용접·접합해 화이트 바디(BIW) 완성. 점용접 3,000~5,000개, 용접 로봇 수백 대, ±0.5mm 정밀도 관리.
3 도장 공정 — 전처리 → 전착 → 실러 → 중도 → 상도(베이스+클리어)의 다층 도막. 총 두께 100~150μm, 방청·색상·광택 동시 구현.
4 조립 공정 — 트림(내장) → 섀시(하부) → 메리지(파워트레인 결합) → 파이널(마무리) → 검사·출고. 수만 개 부품의 집약.
자동차 한 대가 완성되기까지 이렇게 복잡하고 정밀한 과정이 필요하다는 게 새삼 놀랍지 않아? 🤩
프레스 공정에서 철판 한 장이 잘리고 눌리는 것부터 시작해서, 차체 공정에서 수천 개의 용접점으로 골격이 만들어지고, 도장 공정에서 보이지 않는 얇은 막들이 차를 평생 보호하고, 조립 공정에서 수만 개의 부품이 하나로 합쳐지는 과정 — 이 모든 게 불과 20~30시간 안에 이루어진다는 게 정말 대단하지 않아?
우리가 매일 타는 자동차 한 대 한 대에는 이런 엄청난 기술과 노력이 담겨 있어. 다음에 차를 탈 때 한 번쯤 이 과정을 떠올려봐. 분명 차가 다르게 보일 거야! 🚗✨
그리고 자동차 제조 공정에 관심이 생겼다면, 재능넷에서 자동차 공학이나 제조 관련 전문가들의 지식을 찾아보는 것도 추천해. 실무 경험이 담긴 생생한 이야기를 들을 수 있을 거야! 🎓
댓글 0
지식인의 숲 - 지적 재산권 보호 고지
지적 재산권 보호 고지
- 저작권 및 소유권: 본 컨텐츠는 재능넷의 독점 AI 기술로 생성되었으며, 대한민국 저작권법 및 국제 저작권 협약에 의해 보호됩니다.
- AI 생성 컨텐츠의 법적 지위: 본 AI 생성 컨텐츠는 재능넷의 지적 창작물로 인정되며, 관련 법규에 따라 저작권 보호를 받습니다.
- 사용 제한: 재능넷의 명시적 서면 동의 없이 본 컨텐츠를 복제, 수정, 배포, 또는 상업적으로 활용하는 행위는 엄격히 금지됩니다.
- 데이터 수집 금지: 본 컨텐츠에 대한 무단 스크래핑, 크롤링, 및 자동화된 데이터 수집은 법적 제재의 대상이 됩니다.
- AI 학습 제한: 재능넷의 AI 생성 컨텐츠를 타 AI 모델 학습에 무단 사용하는 행위는 금지되며, 이는 지적 재산권 침해로 간주됩니다.
댓글 작성
이 글에 대한 여러분의 생각을 들려주세요
로그인이 필요합니다
댓글을 작성하려면 먼저 로그인해주세요.